Hva løfteanordninger for prefabrikkert betong faktisk gjør (og hvorfor valget betyr noe)
Løfteinnretninger for prefabrikkert betong er det fysiske leddet mellom et støpt element og krankroken. Når et prefabrikert veggpanel eller dobbel T-stykke trekkes fra formen, bærer ankersystemet hele vekten av elementet gjennom betongen. Hvis feil enhet velges, kan ankeret trekke seg ut, elementet kan sprekke, og produksjonsplanen kan bli forsinket med uker. Konklusjonen på forhånd: et prefabrikert anlegg bør behandle løfteinnretninger som klasse A komponenter , ikke som forbrukstilbehør. De må velges ut fra den faktiske elementtykkelsen, betongstyrken og løftevinkelen, ikke bare etter merke eller pris.
Den moderne prefabrikerte industrien har konvergert på to ankerfamilier som dekker ca 90 prosent av alle løfteoppgaver : monteringsankere og to-hulls ankere. Den første håndterer tunge elementer i full tykkelse. Den andre håndterer tynne arkitektoniske paneler der kantavstanden er begrenset. Begge kobles til en løfteclutch, som er det gjenbrukbare verktøyet som kranføreren setter på ankeret før hvert løft. Den riktige kombinasjonen av anker og clutch avgjør om et anlegg kan løfte 40 paneler per skift eller slite seg gjennom 25 fordi ankerhodet fortsetter å skli i clutchfordypningen.
Rent praktisk viser forskjellen seg i syklustid. En løfteclutch med sterk magnet sitter på ankeret i ca 2 sekunder . En clutch med en svak magnet krever at operatøren holder den med én hånd mens han trekker i spaken, noe som legger til 8 til 10 sekunder per løft. På et anlegg som produserer 200 grunnstoffer per dag, summerer disse sekundene seg til omtrent 30 minutter tapt produksjonstid hvert skift. Dette er grunnen til at valget av løfteinnretning er en produktivitetsbeslutning, ikke bare en sikkerhetsbeslutning.
De to ankerfamiliene som dekker 90 % av prefabrikerte løftejobber
Ereksjonsankre for elementer i full tykkelse
Monteringsankre er arbeidshesten til prefabrikerte betongindustrien. De støpes inn i elementet i øverste kant, med ankerhodet eksponert i overflaten. Når en løfteclutch er koblet inn, klikker hodet inn i en fordypning som passer til ankergeometrien, og kranen tar lasten. Monteringsankre er tilgjengelige i nominelle lastekapasiteter fra 1,3 tonn til 32 tonn . De vanligste størrelsene som brukes i strukturelle paneler er 2,5 tonn, 5 tonn og 10 tonn.
Nøkkelen til et ereksjonsanker er spredeplaten eller ribbene som fordeler uttrekkskraften dypt inn i betongen. På et 200 mm tykt veggpanel trenger et 5 tonns anker omtrent 120 mm kantavstand fra toppen av panelet. Derfor fungerer monteringsankre best på elementer som har nok betong over og ved siden av ankeret til å motstå den kjegleformede bruddflaten.
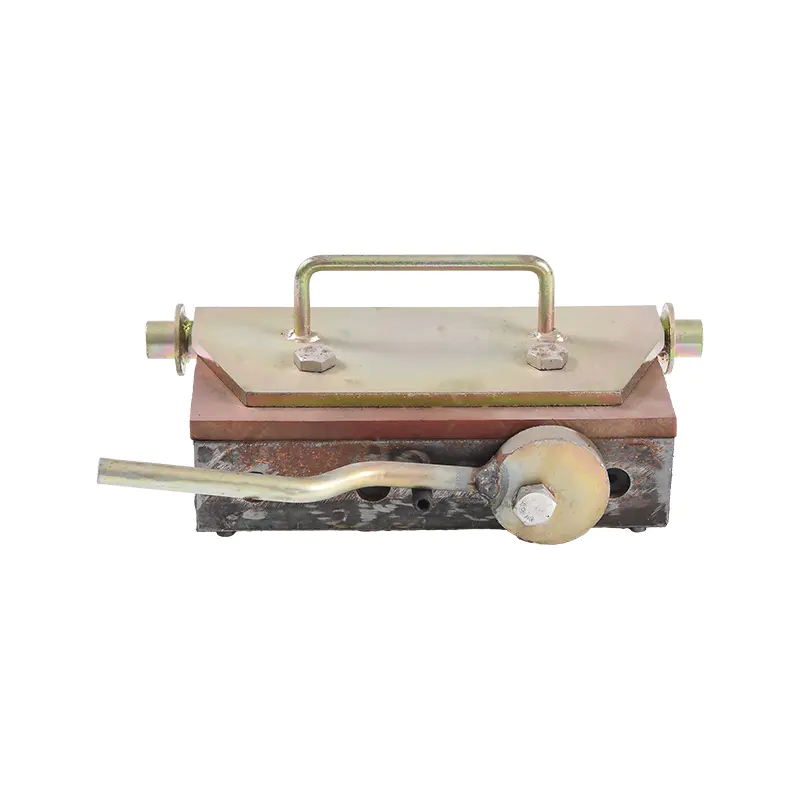
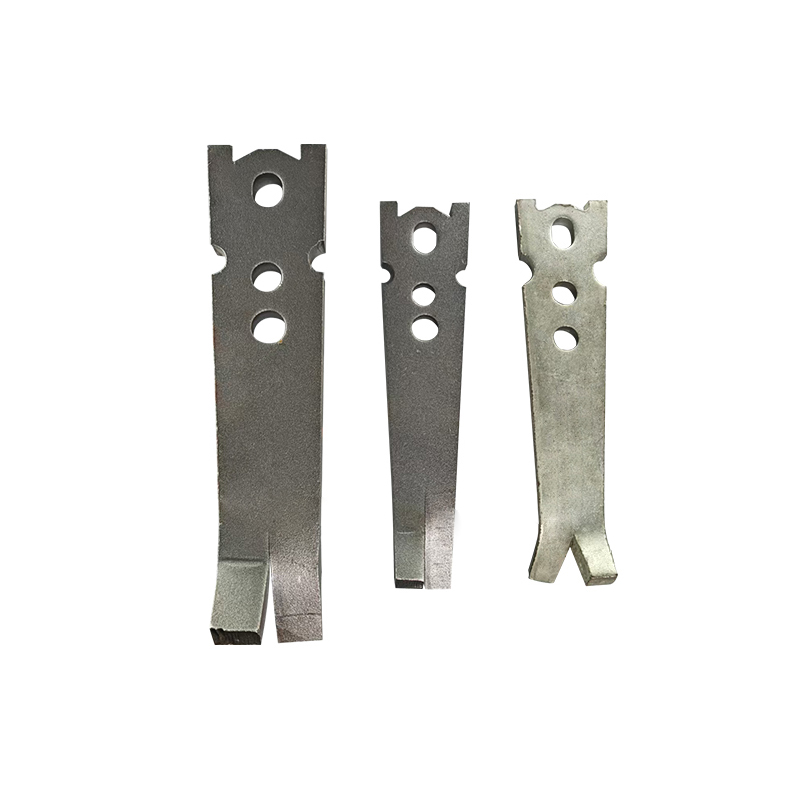 Ereksjonsanker Ereksjonsankeret er et spesialverktøy utviklet for å løfte og sikre prefabrikerte betongelementer under transport, installasjon og montering. Produsert av... Se produkt →
To-hulls ankre for tynne elementer og tette kantavstander
To-hulls ankere løser et spesifikt problem: hva du skal gjøre når elementet er for tynt for en standard ankerkjegle. I stedet for ett punkt for lastoverføring, bruker et to-hulls anker to parallelle hull som støpes inn i betongen. Clutchen har to pinner som faller ned i disse hullene, og sprer belastningen over et større område. Dette lar a 2,5 tonn to-hulls anker jobbe i en 80 mm tykk arkitektonisk kledningspanel hvor et enkeltpunktsanker ville svikte.
To-hulls ankre har også en praktisk fordel ved strippeoperasjoner: clutchen kan frigjøres fra siden i stedet for rett opp, noe som er nyttig når kranen står i vinkel. Dette gjør dem til det foretrukne valget for støpte elementer med kompleks geometri.
| Funksjon | Ereksjonsanker | To-hulls anker |
|---|---|---|
| Lasteområde | 1,3 - 32 tonn | 1,3 - 13 tonn |
| Typisk element | Full tykkelse vegg, søyle | Tynn kledning, spandrel |
| Minimum elementtykkelse | 120 mm | 80 mm |
| Krav til kantavstand | Høyere | Lavere |
| Utløserretning for clutch | Vertikal | Side |
Hvordan magnetiske løftekoblinger kobles til forhåndsstøpte ankre
Løftekoblingen er den gjenbrukbare mekaniske enheten som kobler krankroken til ankeret som er innebygd i det ferdigstøpte elementet. Moderne clutcher bruker en magnet inne i clutchkroppen som tiltrekker seg til ankerhodet. Når operatøren senker clutchen ned på ankeret, holder magneten clutchen i posisjon mens løftemekanismen kobles inn. Dette gjør to ting: det sparer operatøren fra å holde clutchen for hånd, og det forhindrer at clutchen sklir av ankeret under innflygingsfasen.
Lastebanen er grei: krankrok, deretter clutchkroppen, deretter det mekaniske inngrepet med ankerhodet, deretter betongelementet. Magneten bærer ikke løftelasten. Den holder bare clutchen på plass i løpet av de få sekundene operatøren setter den inn og senere slipper den. Dette hybridsystemet gir føreren tillit i trange rom der sikten er begrenset.
På anlegg som støper store søyler brukes løfteclutchen med et anker som er støpt inn i toppen av søylen ca. 100 mm under toppflaten . Operatøren står på elementet, plasserer clutchen over ankeret, og magneten holder clutchen stødig mens kranen spenner løfteseilet. Resultatet er en enmannsoperasjon som kan gjennomføres på under 20 sekunder per element .
Magneten inne i clutchen er en neodym-enhet. Over tid kan gjentatt sykling, oppsamling av skitt og varme fra den omkringliggende betongen redusere holdestyrken. En clutch med svekket magnet vil fortsatt koble ankeret mekanisk, men operatøren må holde det i posisjon manuelt, noe som øker oppsetttiden og skaper en klempunktsfare. De fleste produsenter av løfteanordninger anbefaler å sjekke magnetens trekkkraft hver 500 løftesykluser .
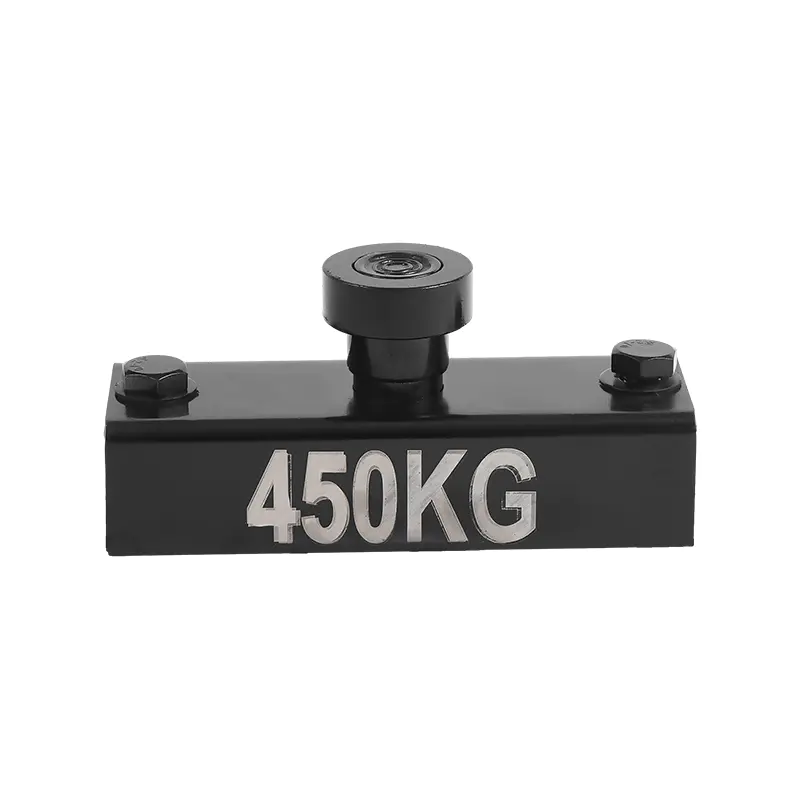
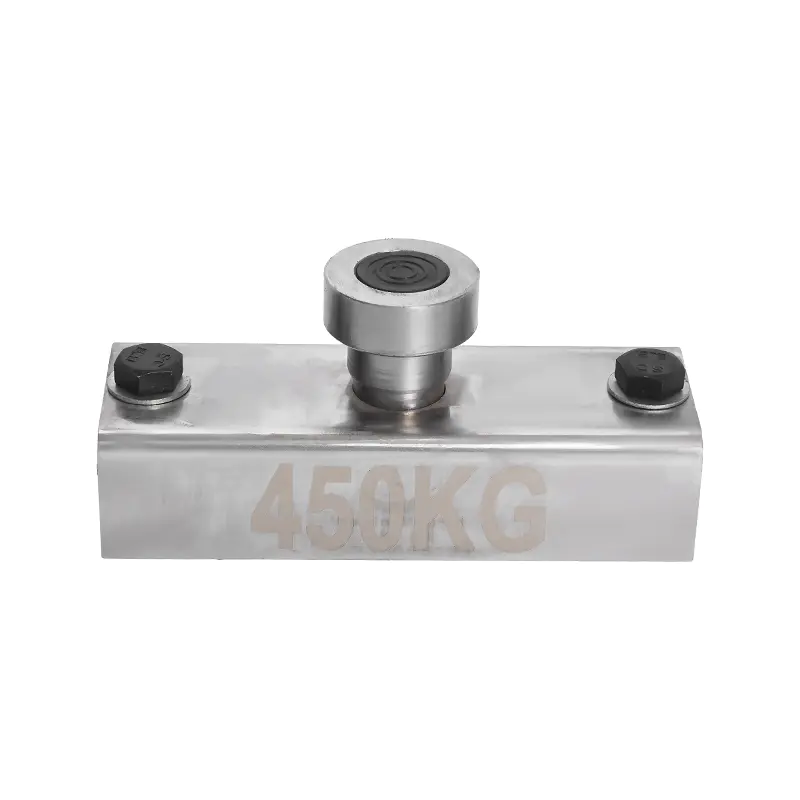
 Magnetisk kantberøring Det prefabrikkerte bygningsmagnetiske fastkantsdysesystemet er sammensatt av innebygde magnetiske komponenter og sveiset skall. Den integrerte designen kombinerer perfekt... Se produkt →
Utvalgskriterier: Hva nettstedsingeniøren må sjekke før bestilling
En ordre på løfteutstyr er ikke bare en kjøpsbeslutning. Det er en ingeniørbeslutning. Før bestillingen sendes til leverandøren, bør den prefabrikerte ingeniøren verifisere fem parametere: maksimal elementvekt, minimum betongstyrke ved løfting, kantavstanden som er tilgjengelig i formen, løftevinkelen til kranslyngen og diameteren på løfteløkken som vil matche clutchkroken.
Maksimal elementvekt
Ta det tyngste elementet i produksjonsplanen, ikke det tyngste på papiret. Hvis anlegget planlegger å tykne et panel eller legge til forsterkning, går den nye vekten inn i beregningen. A 25 prosent margin over den nominelle ankerkapasiteten gir rom for betongtetthetsvariasjoner.
Minimum betongstyrke ved løft
De fleste løfteankere er vurdert for en spesifikk betongtrykkstyrke, ofte 15 MPa eller 20 MPa ved første løft . Hvis elementet trekkes fra formen før betongen når den verdien, vil ankeret ikke ha nok bindingsstyrke og kan trekke seg ut av elementet.
Kantavstand
Hver ankertype spesifiserer en minste kantavstand, målt fra midten av ankeret til kanten av betongen. Dette er direkte knyttet til størrelsen på betongutbryterkjeglen. Utbrytningskjeglen er det omtrent koniske volumet av betong som motstår at ankeret trekkes oppover. Hvis kjeglen skjærer overflaten, synker den effektive kapasiteten.
Løftevinkel
En kranslynge som trekker kl 40 grader fra vertikalen øker belastningen på ankeret med ca 30 prosent . Ingeniøren må kontrollere elementets løftevinkel mot ankerets nominelle arbeidsbelastning. Den vanlige antagelsen er at slyngevinkelen er under 30 grader fra vertikalen. Hvis vinkelen er større, bruk et større anker eller en spredestang.
Clutch type
Ankerhodets geometri må samsvare med clutchfordypningen. Et ereksjonsankerhode er ovalt, mens et to-hulls ankerhode har to runde hull. Bruk av feil clutch vil ikke kobles inn riktig og kan føre til at elementet faller ned.
| Parameter | Ereksjonsanker (5t) | To-hulls anker (2.5t) |
|---|---|---|
| Nominell belastning | 5000 kg | 2.500 kg |
| Minimum betongstyrke | 20 MPa | 15 MPa |
| Minimum kantavstand | 120 mm | 80 mm |
| Maksimal løftevinkel | 30 grader | 45 grader |
| Ankerhodegeometri | Ovalt hode | To runde hull |
Anlegget kan lære mer om hvordan relaterte innebygde komponenter fungerer ved å lese teknisk artikkel om innsatsmagneter i prefabrikert betongproduksjon. Dette gir en praktisk forståelse av hvordan magnetiske komponenter integreres med formsystemet.
Installasjonsarbeidsflyt på en ekte prefabrikkert produksjonslinje
Trinn 1: Bekreft ankeret før støping
Før støping, kontroller at ankeret har riktig størrelse og at dets nominelle belastning er trykt på hodet. Kast alle anker som har bulker eller rust på de bærende overflatene. Et skadet ankerhode vil ikke tillate at clutchen låses sikkert.
Trinn 2: Plasser ankeret med en mal
Plasser ankeret i formen. Bruk en mal eller avstandsstykke for å holde den i riktig avstand fra kanten. A 2 mm forskyvning i posisjon kan endre kantavstanden nok til å redusere belastningsgraden.
Trinn 3: Ordne forsterkning rundt ankeret
Plasser armeringsstålet rundt ankeret. Ankeret bør være omgitt av minst ett lag med armering dersom elementet vil bli utsatt for betydelige trekkkrefter. Armeringen gir duktilitet til betongen rundt ankeret.
Trinn 4: Hell og vibrer lett
Hell betongen og vibrer lett rundt ankeret. Ikke overvibrer, fordi dette kan flytte ankeret ut av posisjon. De fleste planter bruker en dedikert formseksjon for ankersonen som vibreres separat.
Trinn 5: Vent til betongen når den spesifiserte styrken
Betongen må nå minimum løftestyrke før elementet kan trekkes. En standard herdesyklus kan kreve 8 til 12 timer , avhengig av blandingsdesign og omgivelsestemperatur. Hvis anlegget bruker dampherding, kan tiden bli kortere.
Trinn 6: Sett løfteclutchen på ankeret
Operatøren skal føle og høre clutchen kobles inn. Hvis magneten ikke holder clutchen, rengjør ankerhodet og clutchflaten. Betongstøv er slipende og kan redusere magnetkontaktområdet over tid.
Trinn 7: Spenn seilet sakte
Når kranen tar lasten, ikke rykk. Et plutselig trekk kan føre til at betongen rundt ankeret sprekker. Kranføreren bør øke spenningen gradvis over 3 til 5 sekunder .
Trinn 8: Gjør et testløft
Gjør kun det første løftet 20 mm av formen for å bekrefte at elementet er gratis. Hvis elementet ikke slipper ut, må du ikke tvinge det. Sjekk først for underskjæringer eller skadede kanttetninger.
Denne prosessen reduserer risikoen for et fallende element og lar planten opprettholde en rytme på 30 til 40 løft per skift , avhengig av kransyklustiden.
Sikkerhetsfaktorer og belastningstesting: Hva prefabrikkerte planter bør vite
Sikkerhetsfaktor er forskjellen mellom den nominelle kapasiteten til løfteinnretningen og den faktiske belastningen på den. For prefabrikerte løfteankere i betong er industripraksis å designe med en faktor på minst 2,0 i forhold til merkelasten . Mange konstruksjonsingeniørfirmaer spesifiserer en faktor på 3,0 for elementer som skal transporteres med lastebil.
Et konkret eksempel: a 5 tonns ereksjonsanker er klassifisert for 5 tonn. Det betyr ikke at anlegget trygt kan løfte et 5,2 tonns panel med det. Rangeringen på 5 tonn er maksimal kapasitet under de mest gunstige forholdene: betongstyrke over 20 MPa, kantavstand over 120 mm og en løftevinkel mindre enn 30 grader fra vertikalen. Hvis noen av disse forholdene endres, synker den sikre arbeidsbelastningen.
Multiplikasjonen av risikofaktorer
Den virkelige faren oppstår når flere faktorer kombineres. Et panel på 21 MPa betongstyrke med 110 mm kantavstand og 35 graders løftevinkel er ikke det samme som et panel på 28 MPa med 130 mm kantavstand og 20 graders vinkel. Hvert avvik fra den nominelle tilstanden reduserer tilgjengelig kapasitet. I praksis betyr dette at ingeniøren bør starte med det tyngste elementet, multiplisere med en sikkerhetsfaktor på 2,0 og deretter verifisere kantavstanden og løftevinkelen.
Lasttesting med en lastcelle
En lasttest er den enkleste måten å verifisere at en ny kombinasjon av anker og clutch fungerer før produksjonen starter. Planten kan plassere en lastecelle mellom krankroken og løfteseilet, løft deretter det tyngste elementet i timeplanen og registrer den faktiske lasten. Hvis den målte belastningen er mer enn 80 prosent av nominell kapasitet , bør ingeniøren endre ankerstørrelsen eller endre løftegeometrien.
To virkelige historier fra produksjonsgulvene
I ett anlegg ble en 10 tonns dobbel tee løftet med et 10 tonns anker i 35 graders vinkel. Vinkelen økte den effektive belastningen til 11,6 tonn . Ankeret sviktet ikke, men betongen rundt ankeret sprakk i overflaten. Anlegget byttet til et 13 tonns anker og problemet forsvant.
I et annet anlegg brukte mannskapet et 2,5 tonns tohullsanker på et 80 mm kledningspanel og fant ut at magneten på clutchen ikke var sterk nok til å holde clutchen på plass under den første innflygingen. Løsningen var å spesifisere en clutch med en sterkere magnet og en større kontaktflate.
Vedlikeholds- og inspeksjonsrutine for løfteinnretninger
Løfteinnretningene i et prefabrikkert anlegg trenger en systematisk inspeksjonsrutine. En clutch som passerer visuell inspeksjon kan fortsatt ha en skadet magnet eller en slitt inngrepsfordypning. Definer rutinen etter intervall: hvert skift, hver uke, hver måned.
Hvert skift: Rengjør kontaktflaten
Operatøren bør tørke av clutchens kontaktflate og inspisere ankerhodet for betongrester. Betongstøv er slipende og kan redusere magnetkontaktområdet over tid. Når magnetkontaktområdet er redusert, holder ikke clutchen like godt og operatøren må støtte den manuelt. En enkel våt klut er nok til å rengjøre kontaktflaten.
Hver uke: Sjekk magnetens trekkkraft
En gang i uken, sjekk magnetens trekkkraft med en trekkkrafttester. Clutchen skal holde en kjent testvekt som er lik 50 prosent av magnetens nominelle trekk . Hvis clutchen ikke kan holde den vekten, må magneten skiftes ut. Dette er en enkel sjekk som tar 2 minutter, men som forhindrer en betydelig nedgang i oppsettet.
Hver måned: Inspiser clutchhuset
Inspiser clutchhuset for sprekker, bøyde pinner og slitte inngrepskanter. Clutchhuset er vanligvis laget av herdet stål, men det kan deformeres etter lang bruk. Bytt ut clutchen hvis det er synlig klaring mellom låsen og ankerhodet.
Før hver kasting: Sjekk ankeret
Inspiser også selve løfteankeret mens elementet er i formen. Et avrundet eller skadet ankerhode bør skiftes ut før betongen støpes. Et skadet ankerhode vil ikke tillate at clutchen låses sikkert, og elementet kan skli under løftet.
| Inspeksjonsartikkel | Intervall | Metode | Resultat hvis mislyktes |
|---|---|---|---|
| Renslighet i ansiktet | Hvert skift | Tørk av med klut | Reduser magnetkraften |
| Magnettrekkkraft | Ukentlig | Trekkkrafttester | Bytt magnet |
| Clutchkroppsintegritet | Månedlig | Visuell og håndsjekk | Bytt ut clutchen |
| Ankerhodets tilstand | Før støping | Visuell sjekk | Bytt anker |
Ereksjonsanker vs to-hullsanker: Hvilken for ditt neste prosjekt
Avgjørelsen mellom et ereksjonsanker og et to-hulls anker er drevet av elementgeometrien. La meg dele det inn i fire praktiske scenarier.
Scenario 1: Et 250 mm tykt veggpanel for et næringsbygg
Dette er den klassiske ereksjonsankerjobben. Elementet har nok tykkelse for en full utbruddskjegle, så planten bør bruke en 5 tonns ereksjonsanker med 120 mm kantavstand.
Scenario 2: Et 100 mm tykt arkitektonisk kledningspanel
Dette er ankerjobben med to hull. Elementet er for tynt for et enkeltpunktsanker. Tohullsankeret med 80 mm kantavstand fungerer godt og holder lasten spredt. Den 2,5 tonn to-hulls anker er et vanlig valg for dette scenariet.
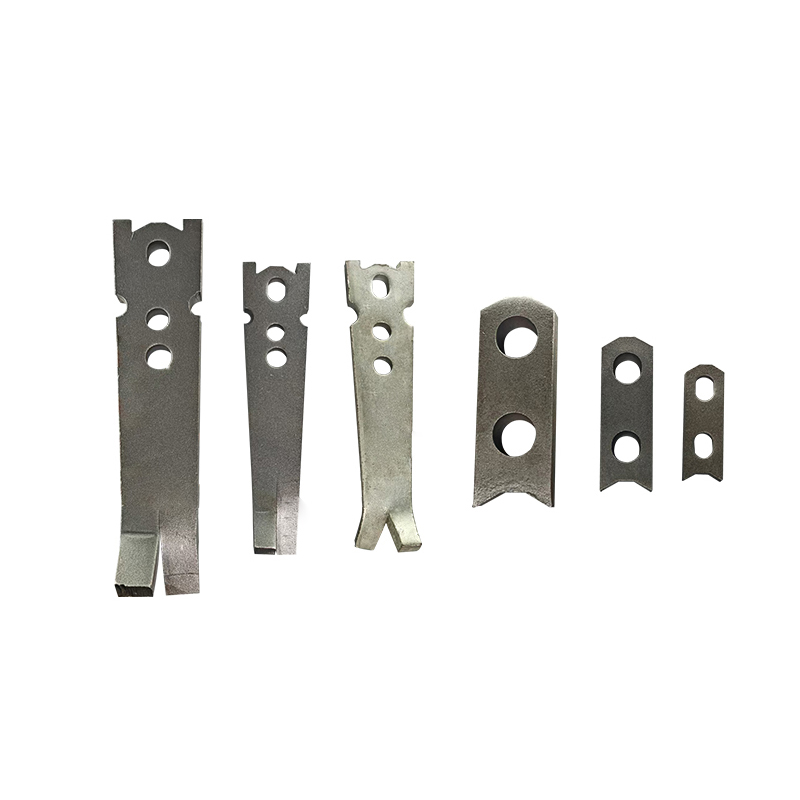 To hulls anker Kort produktbeskrivelse Se produkt →
Scenario 3: En 300 mm tykk søyle med begrenset toppoverflate
Anlegget ønsker at ankeret skal forbli nedstøpt for den endelige installasjonen, så en løfteclutch med innfelt anker foretrekkes. Clutchen gjøres på toppen av søylen, og ankeret forblir på plass i hele søylens levetid.
Scenario 4: En forhåndsstøpt dobbel tee med et stort område
Elementet veier 18 tonn og har to løftepunkter. Hvert løftepunkt bærer 9 tonn. Anlegget må bruke en 10 tonns anker på hvert punkt , ikke et 5 tonns anker, fordi kantavstanden er begrenset av ribbegeometrien.
Hvert scenario har sitt eget sett med begrensninger. Den beste tilnærmingen er å spørre elementdesigneren om løftepunktarrangementet, og deretter matche ankeret og clutchen til det.
Vanlige spørsmål: Løfteinnretninger for prefabrikert betong
Hva er forskjellen mellom et løfteanker og en løfteclutch?
Løfteankeret er den innstøpte komponenten som støpes inn i betongen. Løfteclutchen er det gjenbrukbare verktøyet som kobler kranen til ankeret. Ankeret forblir i elementet hele livet. Clutchen kjører med kranen og brukes på hvert løft.
Kan et løfteanker gjenbrukes?
Nei. Løfteankeret er en engangskomponent. Når den først er støpt inn i betongen, kan den ikke fjernes eller gjenbrukes. Dette er ved design, fordi ankeret er en del av elementstrukturen. Hvis elementet må løftes flere ganger, brukes samme anker for hvert løft. Clutchen er den gjenbrukbare delen.
Hva er den typiske sikkerhetsfaktoren for prefabrikerte løfteankere?
Den typiske sikkerhetsfaktoren er 2,0 til 3,0 ganger den nominelle belastningen. Et 5 tonns anker testes vanligvis ved 10 tonn før det forlater produsenten. Den faktiske installerte faktoren avhenger av kantavstand, betongstyrke og løftevinkel.
Hvordan vet jeg hvilken størrelse løfteinnretning jeg skal velge?
Beregn den maksimale elementvekten og legg til en 25 prosent margin . Sammenlign den belastningen med ankerets nominelle kapasitet. Kontroller deretter minste elementtykkelse og kantavstand i formen mot ankerspesifikasjonen. Hvis elementet er tynnere enn 120 mm, bruk et to-hulls anker.
Hva skjer hvis magneten på løfteclutchen blir svak?
Clutchen vil fortsatt koble ankeret mekanisk, men det vil kreve at operatøren holder det på plass for hånd. Dette øker oppsetttiden og skaper en klempunktsfare. En svak magnet kan oppdages med en ukentlig trekkkrafttest.
Er det mulig å løfte et prefabrikert element som er tyngre enn ankerets merkelast?
Nei, det er ikke trygt og vil sannsynligvis forårsake ankerfeil. Merkelasten inkluderer sikkerhetsfaktoren. Hvis et anlegg regelmessig trenger å løfte elementer som overstiger ankerets nominelle last, må det bytte til et større anker eller legge til flere løftepunkter.
Trenger løfteinnretninger vedlikehold?
Ja. Clutchen trenger daglig rengjøring, ukentlig magnetkontroll og månedlig strukturell inspeksjon. Ankeret trenger en visuell kontroll før det støpes inn i betongen.
Kan jeg bruke et to-hulls anker på et veggpanel i full tykkelse?
Teknisk sett, ja, men det er ikke det mest økonomiske valget. To-hulls ankere er designet for tynne elementer. På et panel i full tykkelse er et ereksjonsanker sterkere og rimeligere.