Hva er en forhåndsstøpt hulkjerneplate i betong?
På en typisk 12-etasjes boligramme styrer gulvsystemet byggeplanen mer enn nesten noe annet element. Det direkte svaret som brukes av prefabrikerte designere er prefabrikert hulkjerneplate i betong : en fabrikkprodusert, forspent betongplanke med kontinuerlige langsgående hulrom som ankommer stedet klar til å løftes, spenner 6 til 12 m uten midlertidig støtte, og danner et brannklassifisert konstruksjonsgulv på dager i stedet for uker.
En hulkjerneplate, også kjent som en hulkjerneplanke eller hulplate, er et prefabrikert betongelement med sirkulære eller elliptiske hulrom som går gjennom hele lengden. Hulrommene fjerner betong som bidrar lite til bøyemotstand nær den nøytrale aksen, så platen er omtrent 30 til 40 prosent lettere enn en solid plate med samme dybde samtidig som den beholder den fulle dybden som trengs for å motstå bøying og skjæring.
Det strukturelle trikset er forspenning. Høyfaste 7-tråds tråder strammes i fabrikken før betongen støpes, for så å frigjøres først etter at betongen er herdet. De frigjorte trådene setter bunnen av planken i permanent kompresjon, noe som begrenser sprekker og lar en relativt tynn seksjon spenne over avstander som normalt vil kreve en mye dypere plasstøpt bjelke-og-plate-layout.
For ingeniøren er resultatet et gulv med dokumenterte lasttabeller, ingen støtte på stedet og færre bjelker. For entreprenøren er resultatet større oppførte arealer per dag, et mindre mannskap på stedet og kvalitet som kontrolleres i en fabrikk i stedet for avhengig av vær og arbeidskraft.
Standardstørrelser, spennvidde og typisk belastningsytelse
Hulplater produseres i standardiserte serier, så de fleste anlegg publiserer spenn- og lasttabeller for hver dybde. Områdene nedenfor gjenspeiler typisk internasjonal prefabrikert praksis; seksjonsegenskapene for et bestemt produkt skal alltid bekreftes med produsentens tekniske data.
| Eiendom | Typisk rekkevidde | Vanlige notater |
|---|---|---|
| Dekkedybde | 150-400 mm | 200 eller 250 mm for gulv; 300-400 mm for tunge eller lange spenn |
| Standard bredde | 1200 mm | 600-2400 mm bredder tilgjengelig i enkelte anlegg |
| Vanlig spennvidde | 4-12 m | Avhenger av dybde, belastninger og forspenningsnivå |
| Maksimal spennvidde | Opp til 18-20 m | Med 400 mm dybde og høyfaste tråder |
| Egenvektsparing | 30-40 % vs solid plate | Lavere fundament- og krankostnader |
| Brannmotstand | 60-120 minutter | Dekke og tilslagstype er avgjørende |
| Lagerlengde | 75-100 mm | På mur- eller betongvegger og bjelker |
| Strukturell topping | 50-75 mm | Nødvendig for diafragmavirkning og utjevning |
Den vanligste dybden for bolig- og kontorarbeid er 200 mm, som med en 50 mm forsterket topp komfortabelt bærer typiske spenningsbelastninger på 2 til 5 kN/m2 over 7 til 9 m klare spenn. En enkelt planke 1200 mm bred og 10 m lang dekker 12 m2 gulv, så et typisk leilighetsgulv er satt sammen av bare et dusin eller så planker. Dypere 300 til 320 mm planker er reservert for parkeringsdekk og industrigulv, hvor belastningen er tyngre og søyleristene er bredere.
Design alltid fra produsentens egne seksjonsdata. Strandmønster, betongstyrke og forspenningsnivå endrer den tillatte belastningen mer enn den nominelle dybden alene.
Hvordan hule kjerneplater produseres
Hulkjerneplanker produseres på forspenningssenger med lange linjer som typisk går 100 til 200 m. Prosessen er kontinuerlig, svært mekanisert og gjentas to eller tre ganger per uke per bed i de fleste planter.
- Strengespenning. Syvtråds forspenningstråder trekkes til spesifisert jekkkraft i begge ender av sengen. De oppspente trådene skaper kompresjonen som gir den ferdige planken sin spennkapasitet.
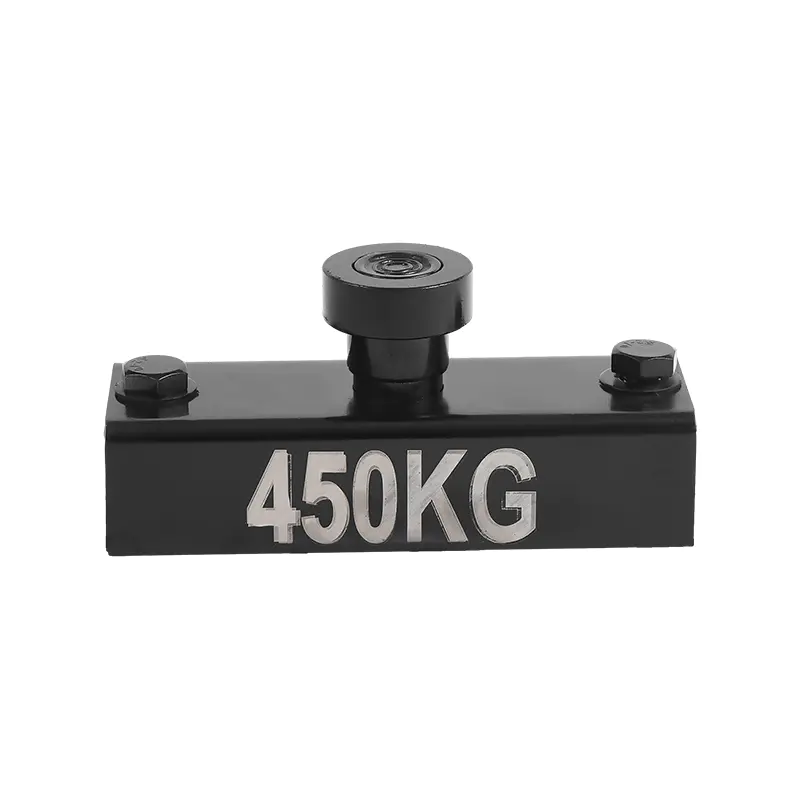
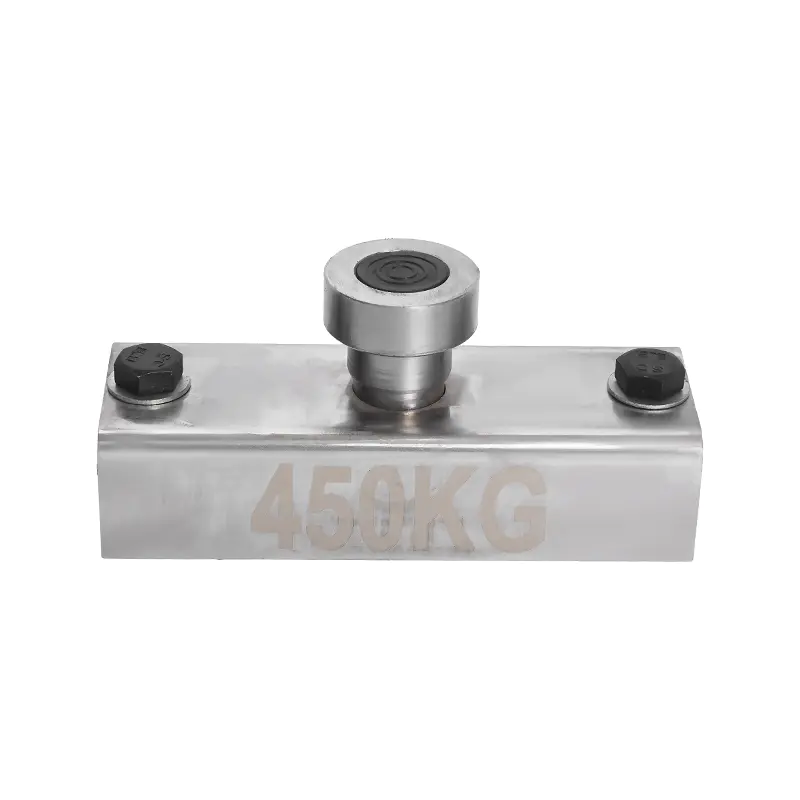
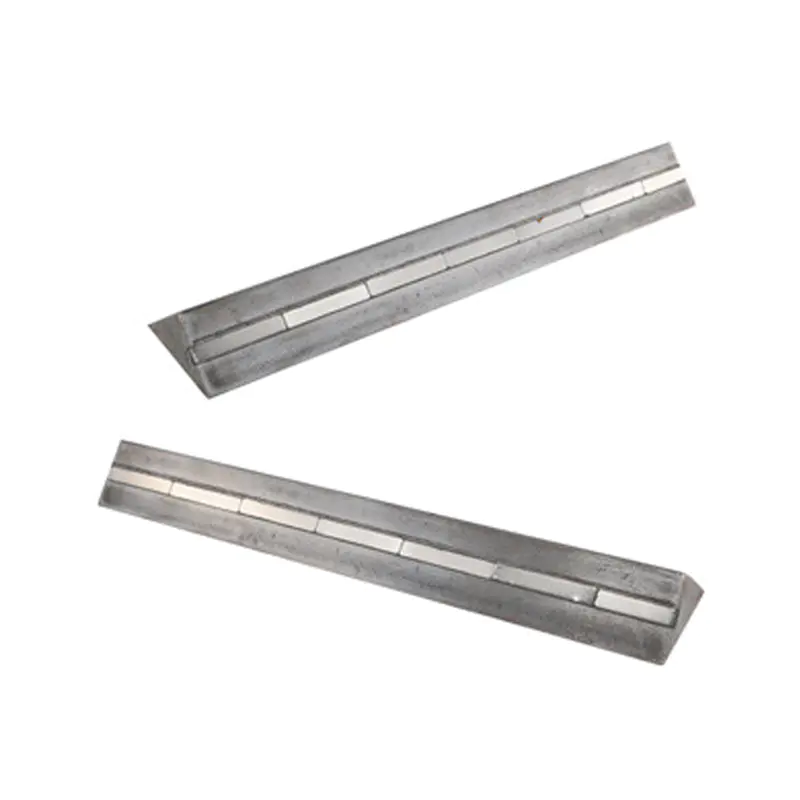
- Innstilling av sideskinner og profilformere. Kantformer justeres til ønsket platedybde og -bredde og klemmes fast til stålbunnen. De fleste moderne anlegg holder disse skinnene med magnetisk forskaling som f.eks magnetiske bokser i rustfritt stål
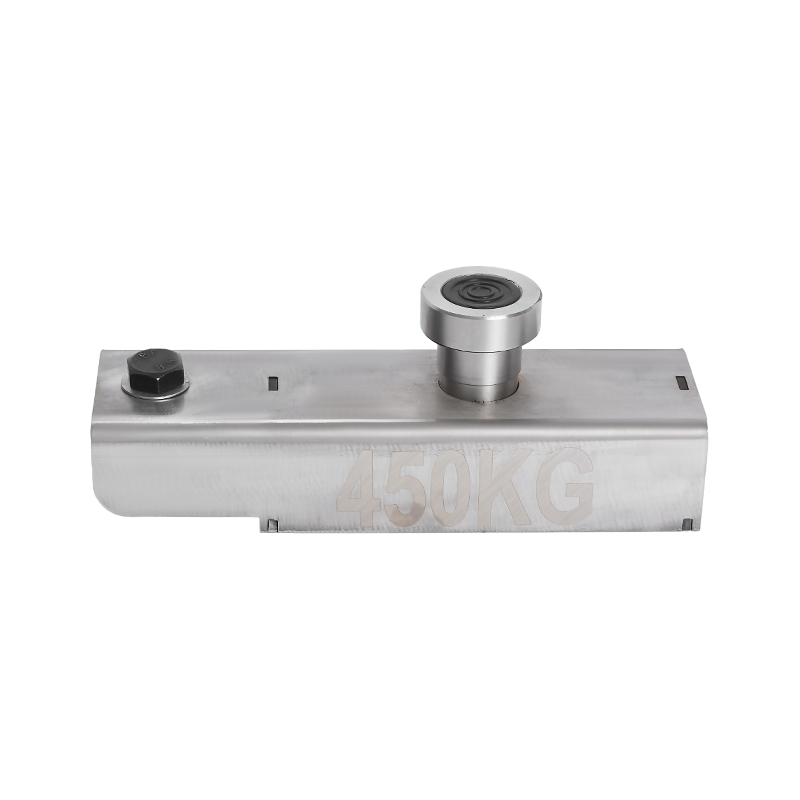 Tilpassede magnetiske bokser i rustfritt stål Leverandører, OEM/ODM Factory - Ningbo Wewin Som Kina OEM/ODM leverandører av magnetiske bokser i rustfritt stål og fabrikk for magnetiske bokser i rustfritt stål, spesifiserer Ningbo Wewin Magnetics Co., Ltd... Se produkt → , fordi magneter lar en skinneposisjon endres uten boring, sveising eller bolting.
- Casting. En slipform- eller ekstruderingsmaskin beveger seg langs lengden av sengen, plasserer en betongblanding med lavt fall og danner hulrommene i én omgang. Operasjonen er kontinuerlig, og full seng kan støpes på noen timer.
- Herding. Betongen dekkes eller varmeherdes til den når nødvendig overføringsstyrke, typisk over natten.
- Kutting og spenning. Plankene kuttes til nøyaktig lengde med et diamantblad mens trådene fortsatt er stresset, deretter frigjøres trådene gradvis i endene slik at kompresjonen overføres til betongen.
- Kantbehandling og QC. Faser, kantdetaljer og overflatefeil kontrolleres, små reparasjoner ved behov, og plankene lagres på tømmerstøtter frem til levering.
Flere kvalitetsdetaljer avgjøres på dette stadiet. Et ensartet betongdekke over trådene kontrollerer brannmotstanden, mens glatte kanter og faser reduserer mengden fugemasse og puss som trengs på stedet. Mange produsenter driver en prefabrikert betongfas langs bunnen arris så ferdige understykker ser ensartet ut uten kostbar håndsliping.
Magnetisk sideskinnefeste lønner seg også i produksjonsplanlegging. Fordi magneter frigjøres med en spakvirkning og festes til enhver ren del av stålbunnen, kan den samme magnetiske forskalingen tilbakestilles til en annen platedybde på minutter. Den gjenbruk av forskalingsmagneter gagner betongproduksjonen direkte ved å kutte oppsettarbeid og holde produksjonslinjen fleksibel nok til å håndtere flere platedybder i samme uke.
Strukturelle og ytelsesfordeler
Lange spenn og søylefrie oppsett
En 200 mm hulkjerneplanke spenner 7 til 9 m under typiske gulvbelastninger, og en 400 mm seksjon når 16 til 20 m. Dette området frigjør arkitekten fra et tett søylenett, reduserer antall fundamenter og reduserer den totale strukturelle dybden til bygningen sammenlignet med en konvensjonell forsterket plate med kortere spenn.
Brannmotstand
Forspent betong beholder sin strukturelle integritet ved høye temperaturer langt bedre enn vanlig armert betong, fordi den komprimerte bunnflensen holder sprekker tett og det tette betongdekselet isolerer trådene. Standard 200 mm planker oppnår typisk 60 til 90 minutter, mens dypere seksjoner med økt dekning og utvalgte tilslag når 120 minutter eller mer, noe som tilfredsstiller de fleste bolig- og kommersielle brannseparasjonskrav.
Termisk masse og akustisk separasjon
Betongmasse demper daglige temperatursvingninger, og reduserer maksimal kjølebelastning i de øverste etasjene i kontorbygg. I boligprosjekter gir en 200 mm planke med 50 mm topping luftlydisolasjon typisk i området 52 til 57 dB, noe som er sterkt nok for vegger mellom leiligheter og korridorer når de flankerende banene er skikkelig tette.
Hastighet og effektivitet på nettstedet
Et prefabrikert hulgulv bygges opp flere ganger raskere enn en tilsvarende plasstøpt plate. Det er ingen forskaling å montere, ingen støtte å vente på, ingen lang betongherdesyklus og ingen væravhengig støpesekvens. Et lite montasjemannskap plasserer, justerer og skjøter et komplett gulvrom, og dekket kan ofte lastes i løpet av dager etter installasjon.
Bærekraftig materialbruk
- 30-40 % mindre betong enn en solid plate med samme dybde.
- Høyfaste tråder gir større bøyekapasitet per kilo stål.
- Fabrikkavslag, vann og betongrester resirkuleres på støpebunnen.
- Lavere egenvekt reduserer transportutslipp per kvadratmeter gulv.
Vanlige applikasjoner
Kombinasjonen av lange spenn, høy brannklassifisering og rask montering gjør hul kjerne til standard gulvsystem for et bredt spekter av bygningstyper:
- Fleretasjes bolig. Leiligheter, studentboliger og hoteller hvor gulvplaten gjentar alle nivåer og hastighet er avgjørende.
- Kontorer og blandet bruksbygg. Søylefrie interiører, flate undertak for tjenester og effektive etasjehøyder.
- Parkeringskonstruksjoner. Tung punktlast og brede rampegitter håndteres enkelt av 300-320 mm planker.
- Skoler og sykehus. Lav vibrasjon, raske programmer og utmerket akustisk separasjon.
- Industri- og butikkgulv og tak. Lange uavbrutt områder med en slitesterk overflate som krever lite vedlikehold.
- Broer. Forspente hulkjerneplanker danner dekk med kort til middels spennvidde med minimalt falskt arbeid.
Løfting, håndtering og installasjon
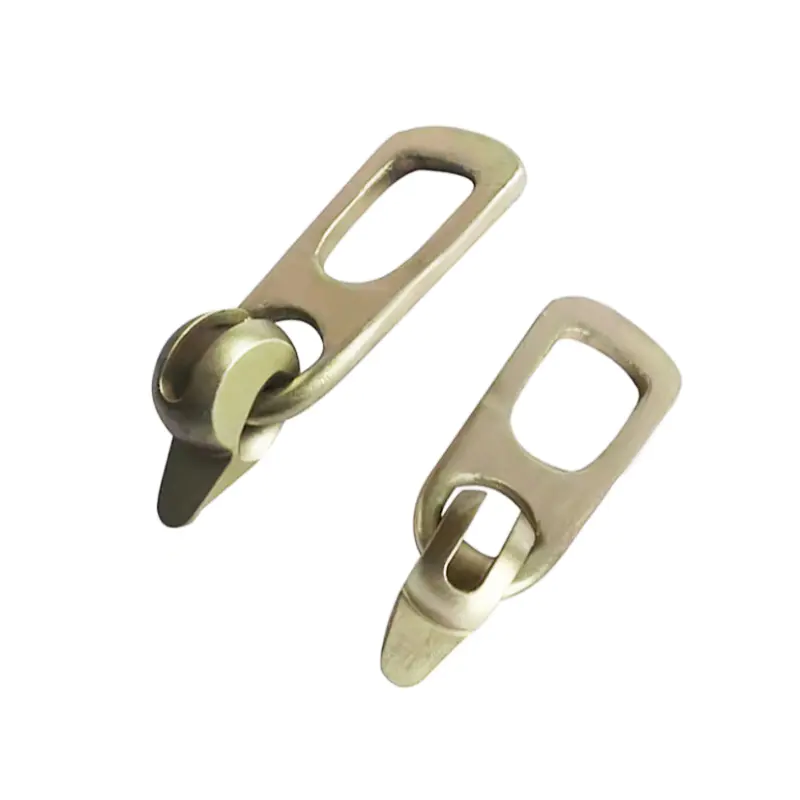
Ereksjon begynner med løfting. Plankene støpes med spesiallagde ankere på utformede posisjoner, og kranmannskapet kobler kroken til en dedikert ereksjonsanker støpt inn i planken. Et spesialbygget anker er raskere og sikrere enn en wire slynge viklet rundt kroppen, fordi koblingen er laget i plateenden, belastningen påføres i den retningen ankeret er designet for, og kroken kan frigjøres fra bakken etter at planken er satt på plass.
 Leverandører av tilpasset monteringsanker, OEM/ODM-fabrikk - Ningbo Wewin Magnetics Co., Som Kina OEM/ODM Erection Anchor-leverandører og Erection Anchor-fabrikk, spesialiserer Ningbo Wewin Magnetics Co., Ltd i tilpasset Erection Anc... Se produkt →
- Peiling. Planken skal hvile på minimum bæring på 75 til 100 mm, normalt på murvegger, betongvegger eller stålhyllevinkler.
- Justering. Planker legges ved siden av hverandre, med skjøtene kontrollert mot målelinjen før neste planke løftes.
- Fugefuging. De langsgående skjøtene mellom plankene er fylt med flytbar sementholdig fugemasse for å overføre skjærkraft mellom tilstøtende enheter.
- Strukturell topping. Når gulvet skal fungere som membran, støpes en 50 til 75 mm forsterket topp over hele dekket og bindes inn i omkretsvegger og kjerner.
- Skjær- og bindforbindelser. Forsterkning i toppingen, eller innstøpte bånd ved lageret, fordeler vind- og seismiske krefter til de laterale lastbestandige elementene.
Fugede skjøter og en forsterket topp gjør at det ferdige gulvet fungerer som en stiv membran. Det er det som overfører vind og seismiske krefter fra fasaden til kjernene og skjærveggene, så selve forbindelsesdetaljene er like viktige som plankens egen strukturelle kapasitet.
Viktige designhensyn
Åpninger og blokkeringer
Små servicegjennomføringer for VVS og elektriske kanaler kan bores inn i banesonene mellom hulrommene uten å berøre spennstrengene. Større åpninger krever en ingeniørgjennomgang fordi å kutte en tråd i strekksonen fjerner kompresjonen som holder planken sprekkfri. Den generelle regelen er å holde hull unna bunnflensen og å ramme inn enhver åpning som er større enn omtrent bredden på ett hulrom.
Innstøpte elementer og innstøpte fester
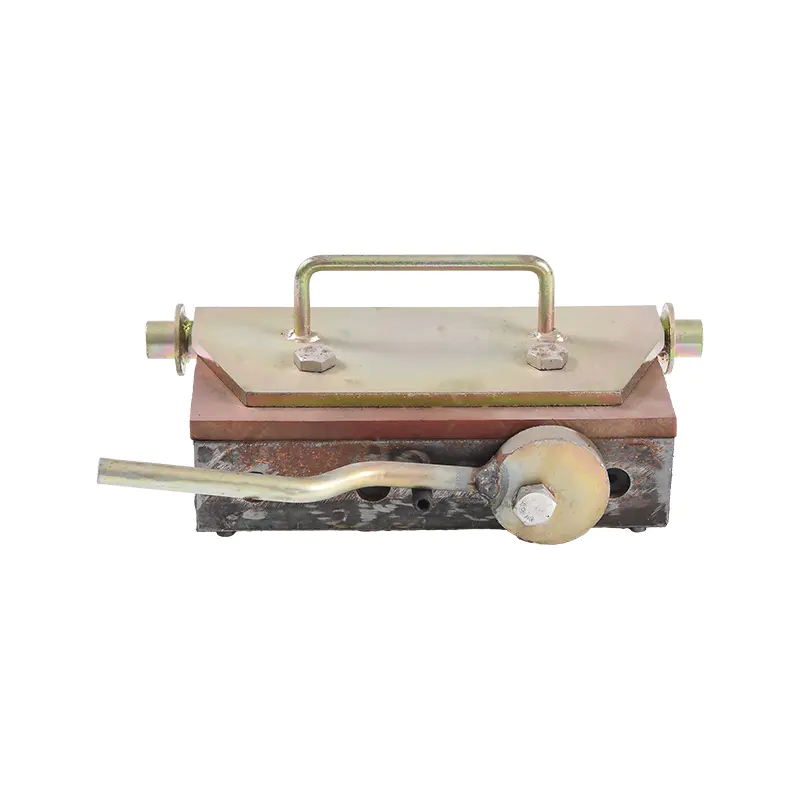
Plater, dybler, løftehylser og innstøpte kanaler er alle plassert under støping med sette inn magneter , som presser gjenstanden mot forskalingsflaten og holder den på plass mens betongen legges. Fordi innsatsmagneter festes direkte til stålsengen eller sideskinnen magnetisk, tar det minutter å flytte et batteri med innsatser for neste produksjonssyklus i stedet for en time med bolting og ny måling. Spesifiserer som ønsker å forstå hvor disse festene kan plasseres, bør gå gjennom hvordan sette inn magneter are used in precast concrete production før ferdigstillelse av butikktegningene.
 Leverandører av spesialtilpassede magneter, OEM/ODM-fabrikk - Ningbo Wewin Magnetics Co., L Som Kina OEM / ODM Insert magnets leverandører og Insert magnets fabrikk, Ningbo Wewin Magnetics Co., Ltd spesialiserer seg på tilpassede Insert magneter ... Se produkt →
Toppingtykkelse og diafragmaoppførsel
Der det brukes strukturell topping er 50 mm det praktiske minimum for sprekkkontroll, og 75 mm er vanlig for parkeringsplasser og andre tunglaster. Toppingen skal forsterkes med sveiset nett som er bundet inn i veggene og eventuelle kantbjelker, og den skal plasseres innen få dager etter montering slik at plankene ikke bøyer seg under konstruksjonsbelastninger før de er permanent sammenføyd.
Fabrikktoleranser
Typiske fabrikktoleranser for hulkjerneplanker er rundt pluss eller minus 10 mm på lengde, pluss eller minus 5 mm på bredde og dybde, og et tilskudd på 10 til 15 mm for forspenningscamber. Ved å sjekke disse verdiene opp mot designforutsetningene tidlig i prosjektet unngår man problemer på stedet med lagerseter og topptykkelse.
Ofte stilte spørsmål
Hva er den vanligste dybden for en prefabrikert hulkjerneplate i betong?
200 mm dybden er den vanligste for bolig- og kontorgulv. Lettere 150 til 180 mm planker brukes i lavhus, mens 250, 300, 320 og 400 mm seksjoner er spesifisert for parkeringsdekk, industrigulv og kommersielle prosjekter med lang spenn der tyngre belastninger eller bredere søylerist er tilstede.
Hvor langt kan en hulkjerneplate spenne seg?
Ved vanlig bygningsarbeid spenner hulkjerneplanker 4 til 12 m. Med en 400 mm dyp seksjon, et høyt antall tråder og en beskjeden kraftbelastning, er spennvidder på 16 til 20 m oppnåelige. De styrende faktorene er egenvekten og tilgjengelig forspenningskraft, så produsentens spenntabeller må benyttes for den spesifikke seksjonen og lasttilfellet.
Trenger et hulgulv en strukturell topping?
Ikke alltid. Takdekker og enkelte lette gulv utføres uten pålegg, med kun fugene fuget. En 50 til 75 mm forsterket topping legges til når gulvet skal fungere som membran for sidebelastninger, når den ferdige overflaten skal være helt jevn, eller når punktlaster og skillevegger krever ekstra lastfordeling.
Hvilken brannmotstand kan en hulkjerneplate oppnå?
Typiske 200 mm planker gir 60 til 90 minutter brannmotstand, og dypere seksjoner med økt betongdekke og passende tilslag når 120 minutter eller mer. Fordi forspent betong holder sprekker lukket under branneksponering, oppfører den seg mer forutsigbart enn konvensjonelt armerte plater med tilsvarende tykkelse. Bekreft alltid vurderingen fra produsentens sertifiserte seksjonsdata.
Kan det skjæres hull i hule kjerneplater på stedet?
Ja, men bare i nettsonene mellom hulrommene. Små servicehull for rør og ledning kjernes uten uhell, forutsatt at operatøren vet hvor spennstrengene er plassert. Ethvert kutt som fjerner eller skader en tråd, eller enhver åpning som er større enn omtrent bredden av ett hulrom, må kontrolleres av konstruksjonsingeniøren før boringen begynner.
Hvorfor er hule kjerneplater forspent?
Forspenning setter bunnen av platen i permanent kompresjon i hele levetiden. Denne kompresjonen holder bøyningssprekker lukket, reduserer avbøyninger og lar en mye tynnere seksjon spenne over avstander som ellers ville kreve en dypere eller kraftig forsterket plate. Resultatet er et lettere, raskere og mer holdbart gulvsystem til en lavere installeringskostnad.
Velge en hulkjerneplateprodusent: Hva du bør sjekke
Når innkjøp starter er produksjonsmetoden like viktig som prislisten. Et anlegg som kontrollerer støpegeometrien og forskalingsjusteringen, vil levere planker med jevnt dekke, rene kanter og pålitelig camber, noe som gjør monteringen av stedet mye jevnere. Se gjennom følgende punkter før du legger inn en bestilling:
- Seksjonsdata og lastdiagrammer. Produsenten bør gi spennbelastningstabeller for hver dybde, inkludert brannklassifisering og toppingsalternativer.
- Betongstyrke og dekkekontroll. Spør hvordan anlegget verifiserer strandposisjon og betongdekke på hver seng.
- Magnetisk forskalingsnøyaktighet. Anlegg som bruker magnetiske sideskinner og innsatser kan endre produksjonsoppsett raskt og holde strammere toleranser over gjentatte tømminger.
- Løfte- og håndteringsutstyr. Bekreft at godkjente ankere er støpt inn og at løftepunktene passer til kranen og stedets rekkefølge.
- Leveringskapasitet og lagring. En pålitelig leveringsplan beskytter monteringsprogrammet, og riktig lagring på tømmerstøtter forhindrer sprekker før plankene når kranen.
- Finish kvalitet. Rett bunn, rene avfasninger og ensartede undertak reduserer etterbehandlingsarbeid og forbedrer utseendet til synlige betongtak.
I praksis leverer anlegg som kombinerer magnetiske forskalingssystemer for sideskinner, løfteankere og innsatser strammere toleranser, raskere omstillinger og færre overraskelser på stedet. Spesifiser hule kjerneplater for hastigheten og ytelsen over lang spennvidde, bruk produsentens data for designet, og kontroller produksjonslinjedetaljene før du signerer bestillingen.