Karbonfiberarmering i betong: Et direkte svar
Ja, karbonfiberarmering fungerer i betong. Når korte oppkuttede karbonfibre tilsettes med en volumfraksjon på omtrent 0,2 % til 0,5 % (ca. 3 til 8 kg per kubikkmeter), slutter materialet å oppføre seg som en sprø keramikk og begynner å oppføre seg som en tøff kompositt. Den mest direkte måten å se dette på er i laboratorietester: vanlig betong sprekker og mister belastningskapasitet nesten umiddelbart etter å ha nådd ca. 3 til 4 MPa i strekk, mens en karbonfiberarmert betongbjelke fortsetter å bære last, holder sprekker tett lukket og viser en målbar økning i bøyestyrke på 15 % til 30 % .
SHRP-92-605-rapporten fra US Strategic Highway Research Program dokumenterte en enda større gevinst: betong som inneholder karbonfiber på 1,0 % av sementvekten viste opptil 85 % forbedring i styrke og en betydelig økning i fryse-tine-holdbarhet sammenlignet med vanlig betong. Det er ikke teoretisk. Det er målte data fra et statlig forskningsprogram, og det forklarer hvorfor karbonfiber har flyttet seg fra romfarts- og bildeler til brooverlegg, prefabrikerte paneler, reparasjonsmørtler og tynne arkitektoniske betongskall.
Et klart svar krever imidlertid én viktig grense: karbonfiber erstatter ikke armeringsjern i søyler eller tungt belastede bjelker. Stål bærer de primære bøye- og skjærkreftene i konstruksjonselementer. Karbonfiberarmering kontrollerer i stedet mikrosprekker, øker bruddenergien, forbedrer slagfastheten og gjør selve betongen mer holdbar. I mange tilfeller fungerer de to systemene sammen: armeringsjern håndterer strukturelle krav mens karbonfiber beskytter dekselbetongen og forlenger medlemmets levetid.
Hva karbonfiberarmering faktisk gjør inne i betong
Mekanismen er mekanisk, ikke kjemisk. Karbonfibre er 5 til 10 mikron i diameter, omtrent en tidel av diameteren til et menneskehår. Fordi de er korte, stive og sterke, sprer de seg gjennom sementpastaen og danner et tredimensjonalt nettverk. Når strekkspenning åpner en mikrosprekker, motstår fibrene som bygger bro som sprekker ytterligere åpning og overfører belastningen tilbake til pastaen. Den eneste handlingen endrer hvordan betong svikter: i stedet for at en stor sprekk forplanter seg over hele elementet, får du mange små kontrollerte sprekker, hver og en holdt av fibre.
Fire klare effekter
- Sprekkkontroll: plastkrympesprekker de første 24 timene etter støping reduseres med mer enn 50 % sammenlignet med ren betong, i henhold til ACI 544.4R designveiledning.
- Høyere bøyestyrke: typiske laboratoriegevinster i området 15 % til 30 % ved bruk av 0,3 % til 0,5 % fibre i volum.
- Økt bruddenergi: ren betong absorberer omtrent 100 til 200 J/m² i en standard paneltest; karbonfiberarmert betong kan nå 300 til 500 J/m².
- Fryse-tine holdbarhet: SHRP-92-605-rapporten målte en styrkeforbedring på 85 % med 1,0 % karbonfiber i forhold til sementvekt, sammen med bedre motstand mot gjentatte fryse-tine-sykluser.
| Eiendom | Vanlig betong | Karbonfiberbetong | Stålarmert betong |
|---|---|---|---|
| Strekkstyrke | 3–4 MPa | Moderat gevinst; sprekkmotstanden forbedres mest | 400–550 MPa designutbytte |
| Crack oppførsel | Én bred sprekk ved feil | Mange tett kontrollerte mikrosprekker | Sprekkvidde kontrollert av armeringsjern og deksel |
| Korrosjonsrisiko | Ingen innstøpt metall, men sprekker slipper inn fuktighet | Ingen; karbonfiber er korrosjonsimmun | Høy hvis den er sprukket og utsatt for klorider |
| Tetthet | ~2.350 kg/m³ | ~2.350 kg/m³ with minor reduction | ~2.500 kg/m³ med stål |
Den praktiske takeawayen er enkel. Karbonfiber fungerer der betong opplever spenning, krymping, støt eller frysing og tining. Det erstatter ikke det strukturelle armeringsburet, men det gjør den omkringliggende betongen betydelig vanskeligere å bryte fra hverandre.
Målte ytelsesgevinster: Kvantifiserte data du kan bruke
For ingeniører som gjør materialvalg er generelle påstander ikke nok. Tallene nedenfor kommer fra publisert forskning og standard testmetoder, og de gir et realistisk bilde av hva karbonfiberarmering leverer i felt.
- Forbedring av fryse-tine-holdbarhet med opptil 85 % når karbonfiber tilsettes ved 1,0 % av sementvekten. Kilde: SHRP-92-605, Strategic Highway Research Program, US National Research Council.
- Økning av bøyestyrken på 15 % til 30 % ved 0,3 % til 0,5 % fibervolumfraksjon, bekreftet ved stråletester etter ASTM C1609/C1609M.
- Bruddenergiøkning fra 100–200 J/m² til 300–500 J/m² i runde paneltester i henhold til ASTM C1550, noe som indikerer dramatisk bedre seighet etter sprekk.
- Mer enn 50 % reduksjon i plastkrympesprekker i de første 24 timene etter støping, basert på ACI 544.4R evalueringsmetoder.
- Fibertallet er høyt: tilsetning av 1 kg karbonfiber gir omtrent 100 millioner individuelle fibre. Selv ved lav dosering er det sprekkoverbyggende nettverket tett.
Merk at tallet på 85 % er knyttet til den spesifikke SHRP-blandingsdesignen på 1,0 % fiber i sementvekt, som tilsvarer omtrent 4 kg/m³ i en typisk 400 kg/m³ sementblanding. De fleste kommersielle støpinger bruker 0,2 % til 0,5 % i volum, noe som gir lavere, men fortsatt meningsfulle forbedringer samtidig som betongen holdes bearbeidbar.
Fiberlengde og dosering: Hva fungerer i praksis
Karbonfiber er ikke et enkelt produkt. Korte oppkuttede tråder, kuttede fiberbunter og malte fibre oppfører seg annerledes i fersk og herdet betong. Tre parametere betyr mest: fiberlengde, dosering og sideforhold.
Veiledning for valg av lengde
| Fiberlengde | Typisk dosering | Beste applikasjoner |
|---|---|---|
| 6 mm | 0,2 %–0,4 % i volum | Selvkonsoliderende betong, reparasjonsmørtel, tynne overlegg |
| 12–18 mm | 0,3 %–0,5 % i volum | Prefabrikerte paneler, brooverlegg, parkeringsdekk |
| 30 mm og lengre | 0,4 %–1,0 % i volum | Høyseighetsplater, industrigulv, sprengningsbestandige vegger |
Blandings- og bearbeidbarhetskrav
- Tørrblanding først. Bland karbonfiber med tilslag og sement i 3–4 minutter før du tilsetter vann. Dette unngår fiberklumping og skaper en jevn spredning.
- Forvent nedgangstap. Karbonfibre øker overflatearealet og den indre friksjonen. En blanding som starter ved 180 mm nedgang kan falle til 140 mm etter fibertilsetning; bruk superplasticizer for å kompensere.
- Bruk luftmedbringende tilsetninger forsiktig. Høyt karbonfiberinnhold kan fange luft; overvåke luftinnholdet under prøvepartier.
- Bekreft spredning før pumping. Noen fiberprodukter er forhåndsdispergerte bunter; andre trenger ekstra blandetid for å åpne og separere helt.
Den økonomiske fordelen for de fleste strukturelle bruksområder er 0,2% til 0,5% fiber i volum. Utover dette området fortsetter ytelsesgevinsten, men bearbeidbarheten synker kraftig og materialkostnadene øker raskt.
Påføringsmetoder: hakket fiber, stoff og gitterforsterkning
Karbonfiber opptrer i tre distinkte former i betongkonstruksjon. Valg av riktig form avhenger av om du forsterker selve betongen eller tilfører ekstern styrke til et eksisterende element.
1. Hakket karbonfiber blandet inn i betong
Dette er den enkleste metoden og den som er relevant for de fleste betongprodusenter. Hakkede fibre legges til blanderen, fordeles jevnt og støpes som vanlig betong. Beste bruksområder er brodekkeoverlegg, reparasjonsmørtler, prefabrikerte paneler og UHPC-konstruksjonskomponenter. Fiberen forbedrer betongens egne egenskaper, ikke elementets samlede strukturelle kapasitet.
2. Eksternt bundet karbonfiberstoff eller laminat
Karbonfiberforsterket polymer (CFRP) ark eller laminater er festet til strekkflaten til bjelker og plater med epoksy. Dette er en veletablert forsterkningsmetode for parkeringshus, broer og industrigulv hvor det ikke kan støpes ekstra armering inne i bjelken. En typisk CFRP-innpakning med en fiberarealvekt på 300 g/m² kan øke bøyekapasiteten med 10 % til 40 % avhengig av antall lag og forankringsdetaljer.
3. Karbonfibergitter og tekstilforsterkning
Åpne karbonfibergitter legges i tynne overlegg eller brukes som slitesterk armering i ikke-bærende vegger. Gitteret holder sprekker tett lukket i dekksonen og motstår korrosjon der det er avisingssalter. Denne tilnærmingen er spesielt populær for brodekkeoverlegg og prefabrikkerte fasadeplater.
Typiske applikasjonsscenarier
- Brodekkeoverlegg: hakket karbonfiber motstår reflekterende sprekker og kloridinntrengning.
- Reparasjonsmørtler: kort karbonfiber gir dimensjonsstabilitet og reduserer krympesprekker i tynne flekker.
- UHPC komponenter: karbonfibre utfyller den tette matrisen og gir holdbarhet som stålfibre ikke kan matche når klorideksponeringen er alvorlig.
- Parkeringskonstruksjoner: tekstil karbonforsterkning holder sprekker under 0,2 mm, og beskytter innstøpt metall mot saltholdig vann.
Karbonfiber i prefabrikert betong: Tynnere elementer, strammere toleranser
Prefabrikkerte får en overdimensjonert fordel av karbonfiber fordi de kontrollerer støpemiljøet. Et anlegg kan bruke karbonfiberforsterkede blandinger for å produsere tynnere veggpaneler, lettere arkitektoniske elementer og U-formede skall som ellers ville kreve tett stålarmering for å forhindre håndtering av sprekker. Reduksjonen i egenvekt reduserer direkte løftekostnader og transportkostnader.
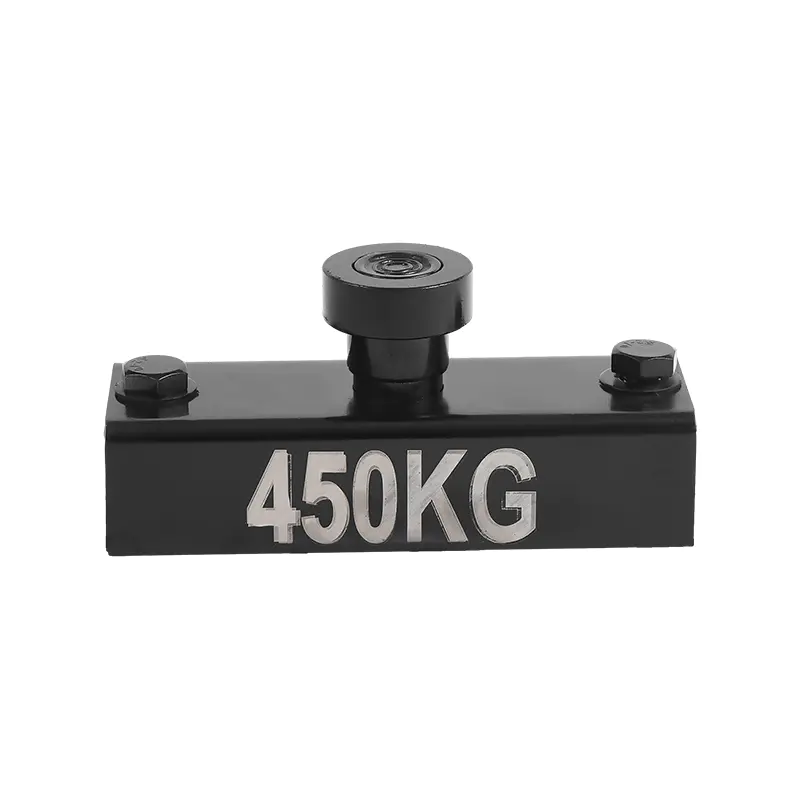
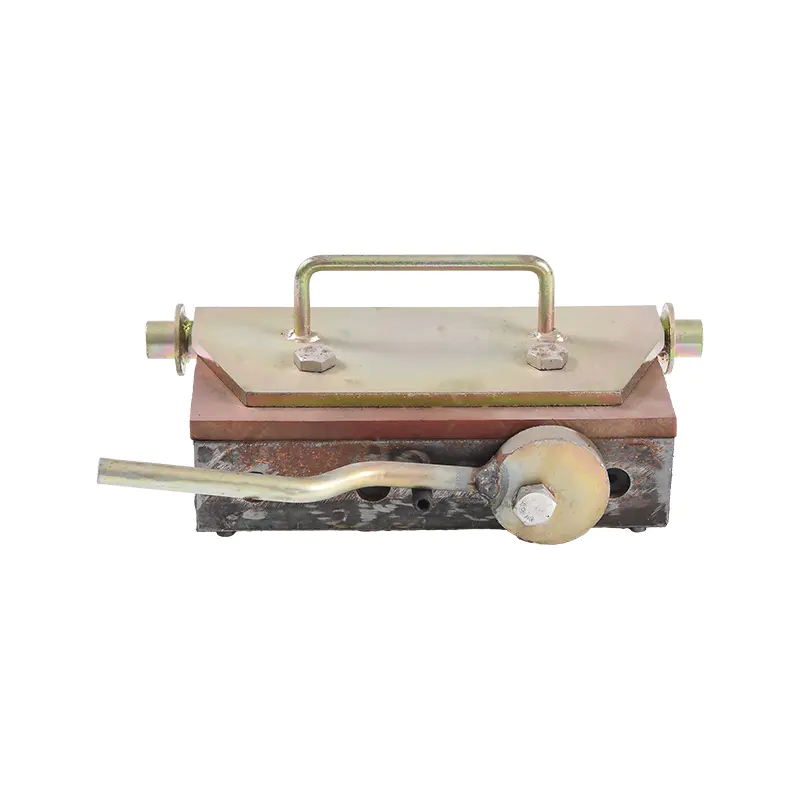
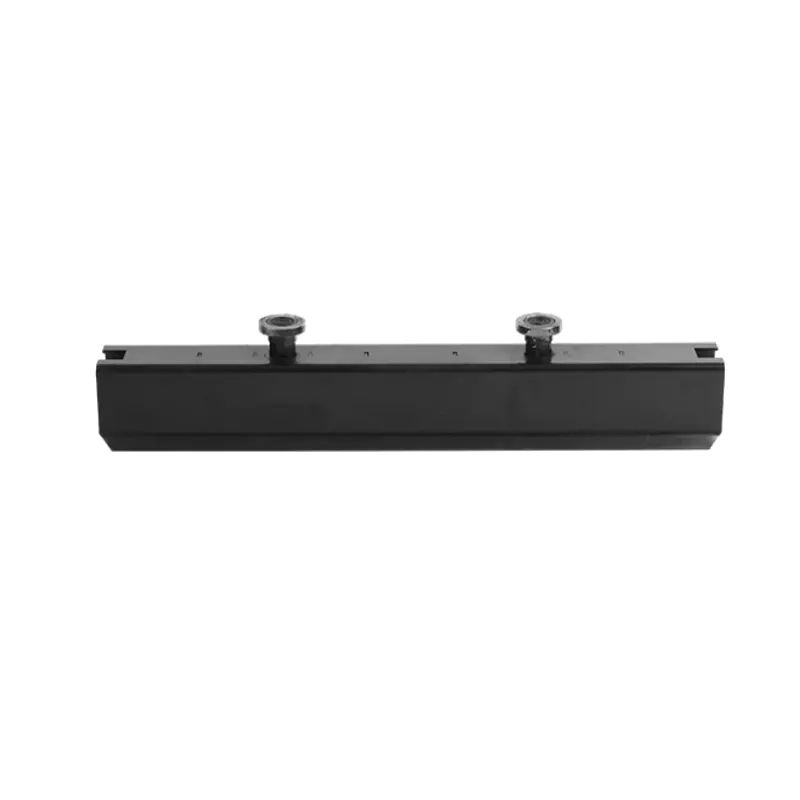
Tynnere paneler gir imidlertid en produksjonsutfordring: forskalingen må sitte nøyaktig på støpebunnen, og tynne kanter må holdes til stramme dimensjonstoleranser. Det er her magnetiske lukkesystemer blir en del av arbeidsflyten for produksjon av karbonfiber. A forskalingsmagnet med håndtak låser stålsideformer til den magnetiske støpesengen uten bolter eller sveising, og frigjøres raskt når panelet er klart for avforming. Produksjonsteamet kan flytte forskalingen mellom påstøp på minutter i stedet for timer, noe som er avgjørende når du sykler tynne arkitektoniske paneler gjennom sengen.
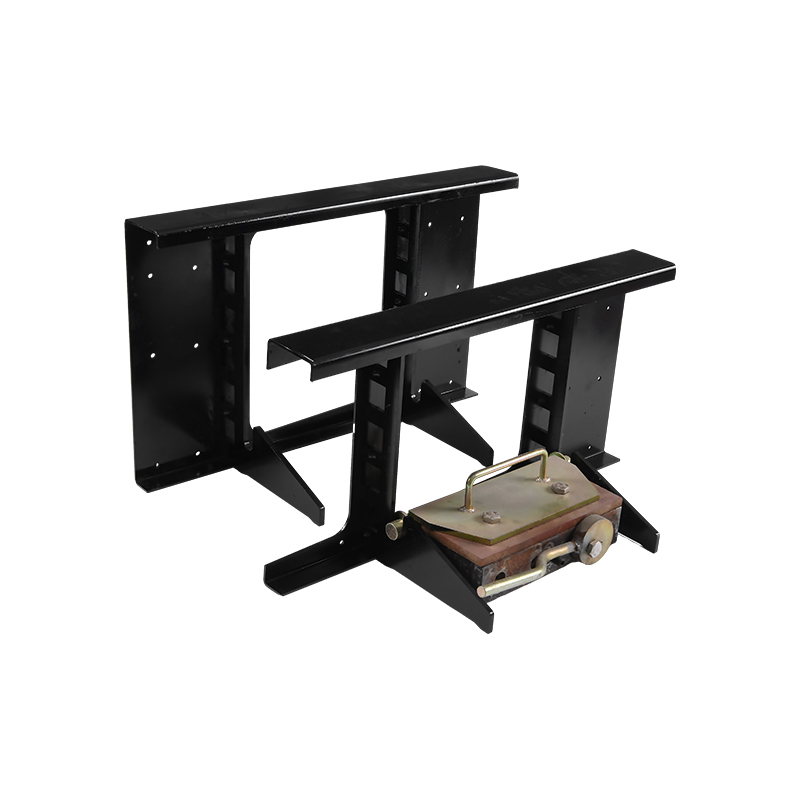 Magnetisk forskalingsmagnet med håndtak for rask forskalingsreposisjonering Denne gjenbrukbare magneten med håndtak låser stålforskaling til støpesengen uten bolter, noe som muliggjør rask reposisjonering mellom støpinger – avgjørende for effektiv produksjon av tynne karbonfiberpaneler. Se produkt →
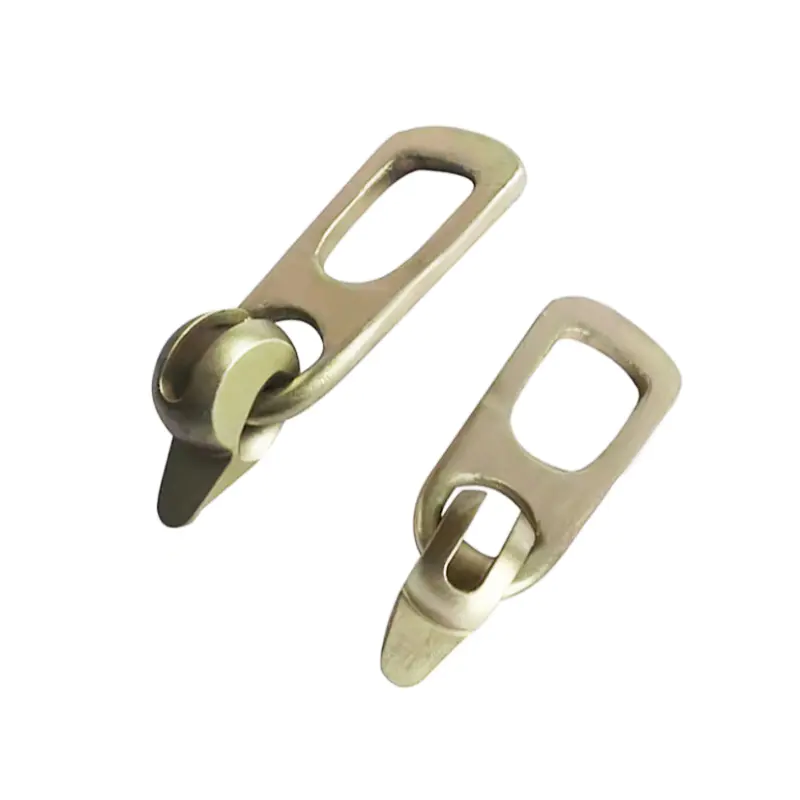
Karbonfiber endrer også hvordan ferdigstøpte stykker løftes. Fordi fibre reduserer sprekker i tidlig alder, kan et panel fjernes fra formen tidligere enn et vanlig betongpanel med samme tykkelse. Løfteankere plassert i den våte betongen må holde posisjon nøyaktig under støping. Et ereksjonsanker montert på den magnetiske formflaten holder løkken eller den gjengede innsatsen på riktig sted, og den magnetiske holdekraften forhindrer bevegelse når karbon-fiberblandingen vibreres.
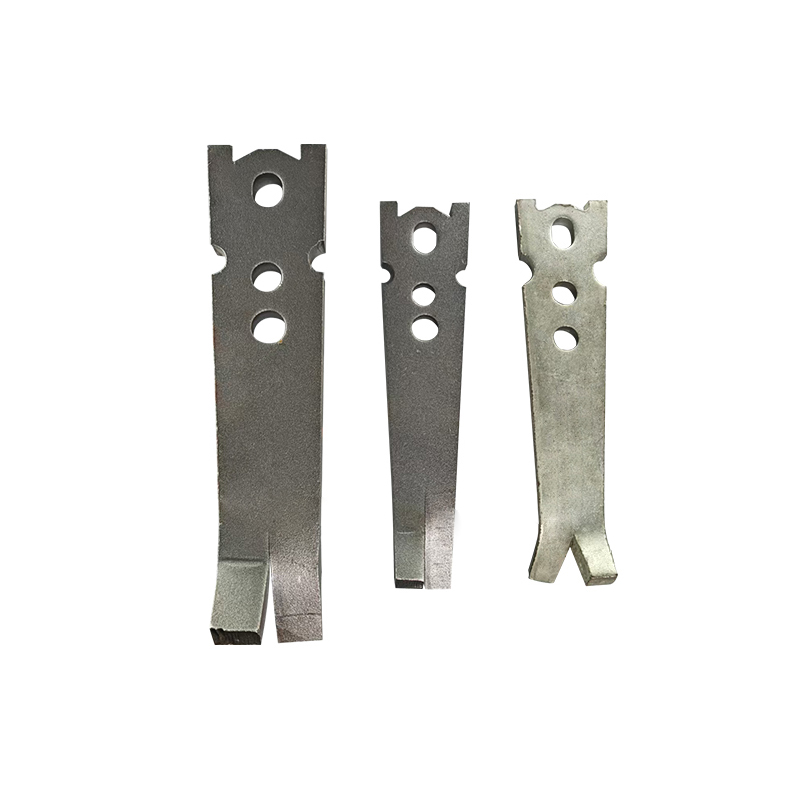 Slitesterk ereksjonsanker for løfting og plassering av prefabrikert betong Konstruert for høy bæreevne og korrosjonsmotstand, holder dette ankeret sikkert løfteløkker eller innsatser under støping, og sikrer nøyaktig plassering når paneler strippes tidlig i karbonfiberarbeidsflyter. Se produkt →
For produsenter som allerede bruker magnetisk forskaling gjenbruk av lukkemagneter betyr mer med fiberforsterkede blandinger fordi formoppsettsyklusen bestemmer hvor mange tynne paneler anlegget kan produsere i et skift. Rask reposisjonering tillater flere støpinger per dag, og det er der karbonfiberøkonomien fungerer til fordel for precasteren.
En ekstra detalj påvirker overflatekvaliteten. Karbonfiberarmert betong har en mer sammenhengende frisk tilstand, så skarpe kanter og avfasninger trenger nøye definisjon. En avfasningsprofil av plast eller stål som er satt inn i formen gir panelet en skarp kant samtidig som den beskytter den tynne fiberrike overflaten mot avskalling under avformingen. Den samme avfasningsfamilien som brukes til arkitektonisk prefabrikasjon fungerer godt for karbonfiberpaneler og reduserer kantreparasjonsarbeid.
Kostnad, bærekraft og langsiktig ytelse
Karbonfiber koster fortsatt mer enn stålfiber per kilo. Kort hakket polyakrylnitril-basert karbonfiber leveres vanligvis i området $20 til $45 per kilo , avhengig av slepestørrelse, overflatebehandling og kuttelengde. Stålfiber, derimot, koster omtrent $1 til $3 per kilo. Det prisgapet ser urovekkende ut før du sammenligner den faktiske ekstra kostnaden per kubikkmeter: en 0,3 % volumfraksjon av karbonfiber gir omtrent 4,8 kg/m³, eller omtrent $100 til $215 per kubikkmeter. Det er en virkelig premie, men det kjøper en målbar økning i sprekkmotstand og holdbarhet.
Livssyklusargumentet endrer bildet betydelig. En struktur som trenger større reparasjoner ved år 10 på grunn av fryse-tine-skader eller kloridindusert korrosjon, vil koste langt mer enn karbonfiberpremien som ble spart på byggetidspunktet. Brodekkeoverlegg med karbonfiber forlenger rutinemessig vedlikeholdsintervaller fordi de kontrollerer den reflekterende sprekken som lar vannet nå dekket under. For en typisk parkeringsstruktur blir den ekstra første kostnaden for karbonfiber ofte dekket ved å utsette den første store overleggsreparasjonen med 5 til 10 år.
Karbonfiber har også en bærekraftsfordel som eiere i økende grad vurderer. Fordi det forbedrer bøynings- og strekkytelsen, kan ingeniører redusere tverrsnittstykkelsen i ikke-strukturelle kledningspaneler, tynne skall og flate plateelementer. En seksjonsreduksjon på 20 % til 30 % betyr direkte mindre sementbehov, mindre tilslagsutvinning og lavere transportvekt. I en sammenlignende livssyklusvurdering av et typisk prefabrikert fasadepanel, kan sementreduksjon alene kutte panelets innebygde CO₂ med omtrent 10 % til 15 %. Karbonfiber i seg selv er energikrevende å produsere, så nettogevinsten avhenger av faktiske seksjonsbesparelser, men det er en målbar og forsvarlig gevinst når den dokumenteres i designfasen.
For kantdetaljer i tynne karbonfiberpaneler er bruk av en prefabrikert betongfaseinnsats en av de rimeligste måtene å beskytte seksjonen på. Fasingen fjerner det skarpe 90-graders hjørnet der avskallingen starter og skaper en ren arkitektonisk linje. Når eiere spesifiserer tette visuelle toleranser, skjuler avfasningen også mindre panel-til-panel-justeringsvariasjoner.
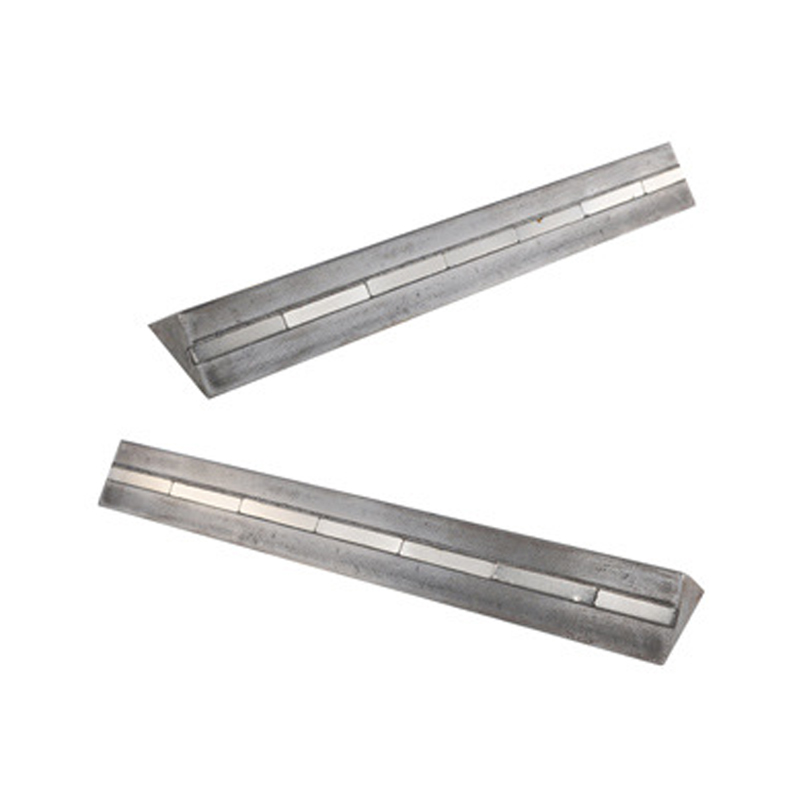 Magnetisk ferdigstøpt betongfasing for kantbeskyttelse Denne magnetiske enheten sikrer avfasing forskaling godt under støping, fjerner skarpe hjørner for å forhindre avskalling og skaper en ren arkitektonisk linje – ideell for tynne karbonfiberpaneler med tette visuelle toleranser. Se produkt →
Ofte stilte spørsmål
Kan karbonfiber erstatte armeringsjern i konstruksjonsbetong?
Nei. Karbonfiberarmering forbedrer betongens egen strekkmotstand, bruddenergi og sprekkkontroll, men den gir ikke samme strekkkapasitet som armeringsjern. I vegger og plater kan karbonfibergitter erstatte ikke-strukturelt stålnett der den eneste jobben er å kontrollere krympesprekker. Men for bjelker, søyler og andre bærende elementer, må strukturell forsterkning designes av en konstruksjonsingeniør, og karbonfiber er et supplement, ikke en erstatning.
Hva er den typiske karbonfiberdoseringen i betong?
De fleste kommersielle blandinger bruker 0,2% til 0,5% fiber i volum , som tilsvarer ca. 3 til 8 kg per kubikkmeter. Høyere doser opptil 1,0 volum% er mulig, men krever ekstra vannreduserende tilsetninger og lengre blandesykluser. SHRP-forskningsprogrammet brukte 1,0 % av sementvekten, omtrent 4 kg/m³ for en typisk blanding, og registrerte sterke holdbarhetsforbedringer på det nivået.
Hva er de største ulempene med karbonfiberarmert betong?
De tre største bekymringene er kostnad, gjennomførbarhet og spredning. Karbonfiber er betydelig dyrere enn stål eller polypropylenfiber. Tilsetning av karbonfiber reduserer slumpen og krever blandingsjusteringer. Hvis den ikke er ordentlig spredt, klumper fiberen seg og skaper synlige mørke flekker som også danner svake punkter. Bruk av forhåndsdispergerte fiberprodukter, forlengelse av tørrblandingstiden og prøvepartier løser de fleste av disse problemene.
Forbedrer karbonfiber holdbarheten ved fryse-tine?
Ja. I SHRP-92-605-rapporten viste betong med karbonfiber på 1,0 % av sementvekten en 85 % forbedring i styrke sammenlignet med en vanlig betongkontroll, sammen med bedre frost-tine-motstand. Selv ved lavere doser reduserer karbonfiber mikrosprekkene som lar vann trenge inn i pastaen, som er hovedmekanismen bak fryse-tine-skader.
Hvordan er karbonfiber sammenlignet med stålfiber i betong?
Karbonfiber er korrosjonsimmun, lettere og omtrent 2 til 4 ganger strekkfastheten til vanlig stålfiber, noe som gjør den godt egnet for tynne paneler som vil se klorider. Stålfiber er billigere, lettere å blande, og gir utmerket seighet etter sprekk der det forventes store nedbøyninger. Karbonfiber kontrollerer fine sprekker bedre; stålfiber kontrollerer store åpninger bedre.