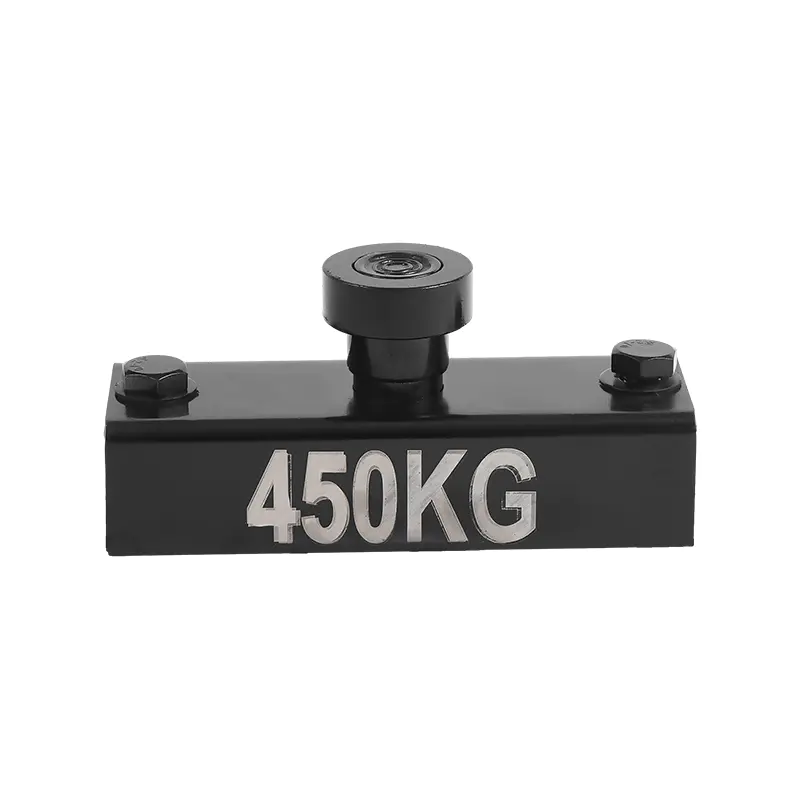
En avfasningslist er den minste gjenstanden på pallen og den som oftest får skylden når en kant kommer fillete ut. For de fleste prefabrikkerte anlegg er arbeidssvaret enkelt: a 20 mm x 20 mm, 45 graders PVC-strimmel på en stålpall, holdt av magneter med 300 til 400 mm senter . Tynne arkitektoniske paneler på 100 til 120 mm løper vanligvis bedre på et 15 mm ben, tunge bjelker og broelementer på 25 mm, og en radiusprofil erstatter 45 graders flaten der sponmotstanden betyr mer enn en skarp skyggelinje.
Den kombinasjonen vinner av praktiske grunner snarere enn teoretiske. En magnetisk stripe tar sekunder å stivne, etterlater ingen stiftehull i formflaten, trekkes bort i 45 grader uten å heve arket, og overlever dusinvis av støping når den rengjøres og oppbevares flatt. Spikrede strimler på kryssfiner fungerer fortsatt og limte strimler har fortsatt plass på engangsskjemaer, men ingen av dem stemmer overens med omstillingshastigheten til et magnetisk system på en repeterende pall.
Detaljene som bestemmer resultatet er dekket nedenfor: profilstørrelse og vinkel, festemetode og avstand, hvordan fersk betongtrykk og vibrasjon samvirker med en smal profil, hva en dampsyklus gjør med en magnet, gjenbrukstid, defektene som dukker opp oftest, og en trinnsekvens som holder et anlegg repeterbart.
- Elementtykkelse og fugebredde, fordi en 25 mm avfasning på en 60 mm kantstein fjerner for mye av arris.
- Formmateriale, fordi magneter trenger en stål- eller stålflate å jobbe mot.
- Herdetemperatur, fordi standard neodymkvaliteter mister styrke over omtrent 80 grader Celsius.
- Fugekvalitet, fordi en stussfuge med 1 mm mellomrom etterlater en finne på hvert enkelt panel.
Hva en avfasningslist virkelig gjør med en betongplate
En avfasning er en fas formet på kanten av et betongelement, normalt ved 45 grader. Strimmelen som danner den, gjør fire jobber samtidig: den fjerner den skarpe ringen som fliser under stripping, transport og håndtering; det skaper en kontrollert frigjøringslinje slik at formen åpnes uten å rive hjørnet; den produserer skyggelinjen som arkitektonisk betong er avhengig av; og det gir fugemasse et definert sete ved panelskjøter. Ingen av disse jobbene er kosmetiske i et anlegg som støper det samme panelet femti ganger i uken.
Kantskader er kostnadsdriveren. En avbrutt eller avskallet arris på en synlig flate må slipes, fylles eller panelet nedgraderes, og lapping er håndarbeid på slutten av linjen der arbeidskraften er minst produktiv. En avfasning av riktig størrelse flytter bruddpunktet bort fra arrisen fordi avfasingen gir en gradvis kontaktlinje når formen fjernes.
Den strukturelle effekten er liten. En 20 mm x 20 mm avfasning fjerner et trekantet område på ca 200 kvadratmillimeter per meter kant, omtrent 0,1 prosent av tverrsnittet til et 150 mm tykt panel . Det er grunnen til at avfasninger normalt spesifiseres på hver eksponert arris i stedet for bare på de som ser sårbare ut, og hvorfor kantdetaljene behandles som en del av formdesignet fra den første tegningen. Vårt eget notat om hva fasingen gjør i den prefabrikerte produksjonssyklusen dekker den planleggingssiden mer detaljert.
- Chipbeskyttelse: den tynne platen, den skjøreste delen av et panel, fjernes.
- Utløserlinje: skråkanten gir formen en gradvis pause i stedet for en rift.
- Skyggelinje: en definert skråkant maskerer små variasjoner i paneljustering på en høyde.
- Tetningsmiddelsete: skråkanten skaper en rett, stabil overflate som fugemasse kan festes til.
- Håndteringssikkerhet: en avfaset kant er langt mindre sannsynlig å kutte hansker og hender under stripping.
Fasstørrelser, vinkler og profiler: Passer stripen til elementet
Fasstørrelse kommer fra tre innganger: elementtykkelse, fugedesign og ønsket utseende. En nyttig tommelfingerregel er at avfasningsbenet ikke skal overstige omtrent en tidel av elementtykkelsen, så et 100 mm panel bærer 10 til 15 mm komfortabelt, mens et 20 mm ben er generøst, men fortsatt akseptert på et 150 mm veggpanel. Når en fugemasse er involvert, må avfasingsetet være bredt nok til å akseptere fugebredden pluss fugemasseverktøyet, og den dimensjonen avgjør vanligvis argumentet før estetikk gjør det.
| Strips størrelse | Typiske elementer | Poeng å se |
|---|---|---|
| 10 mm x 10 mm | Kantstein, tynne paneler på 60 til 80 mm, små arkitektoniske enheter | Minste skyggelinje; en bølget linje viser seg raskere enn på en stor avfasning |
| 15 mm x 15 mm | Veggplater på 100 til 150 mm, søyler, trapper, kulverter | Vanlig valg der fugemasser er smale |
| 20 mm x 20 mm | De fleste prefabrikerte veggpaneler og bjelker | Beste balanse mellom beskyttelse, utseende og gjenbruk |
| 25 mm x 25 mm | Brodragere, tunge industrielementer, tykke seksjoner | Trenger fastere fiksering; det bredere ansiktet kan bøye seg på lange løp |
| 30 mm x 30 mm | Elementer som trenger et bredt tetningssete eller en dyp skyggelinje | Bekreft fugebredden før du fikser størrelsen |
| Radius 20 til 25 mm | Arkitektoniske paneler, trapper, søyler, bullnose-kanter | Bedre chip motstand; skjøter mellom profilene er vanskeligere å skjule |
Førtifem grader er standard fordi det kaster en jevn skygge på begge sider av hjørnet. Der det ønskes en tyngre linje finnes det 30 graders og 60 graders profiler, og en radius velges ofte for prefabrikerte trapper og søyler fordi en avrundet arris ikke har noe tynt parti å bryte bort. Én vane sparer mye krangling på stedet: Ha en enkelt størrelse på alle synlige ansikter i et prosjekt. Blanding av en 15 mm og en 20 mm stripe på tilstøtende paneler er en hyppig kilde til klager selv når hvert panel er korrekt isolert.
Magnetisk, spikret eller limt: Velge en festemetode
En avfasningslist må bare holde seg på plass mens betong plasseres, vibreres og herdes, og kreftene som virker på den er for det meste drag, vibrasjoner og oppdrift i stedet for direkte trykk fra betonghodet. Det er grunnen til at fikseringsvalg vanligvis handler om overgangstid og muggtilstand, ikke om råstyrke. På stålpaller er den magnetiske ruten nå standard, og den samme logikken går gjennom den bredere familien av magnetiske lukkesystemer brukes til sideformer, kantskinner og stoppender.
Magnetisk faste avfasningsprofiler utføres som PVC-ekstrudering med jerninnsats bak, eller som en slett profil fastklemt av en stålskinne. Magneten holder profilen til pallen, ikke til betongen, og frigjøres med en vri eller en spak. Bytte på en lang pall måles i sekunder per strimmel, og det er ingen stiftehull å fylle, rengjøre eller bekymre seg for.
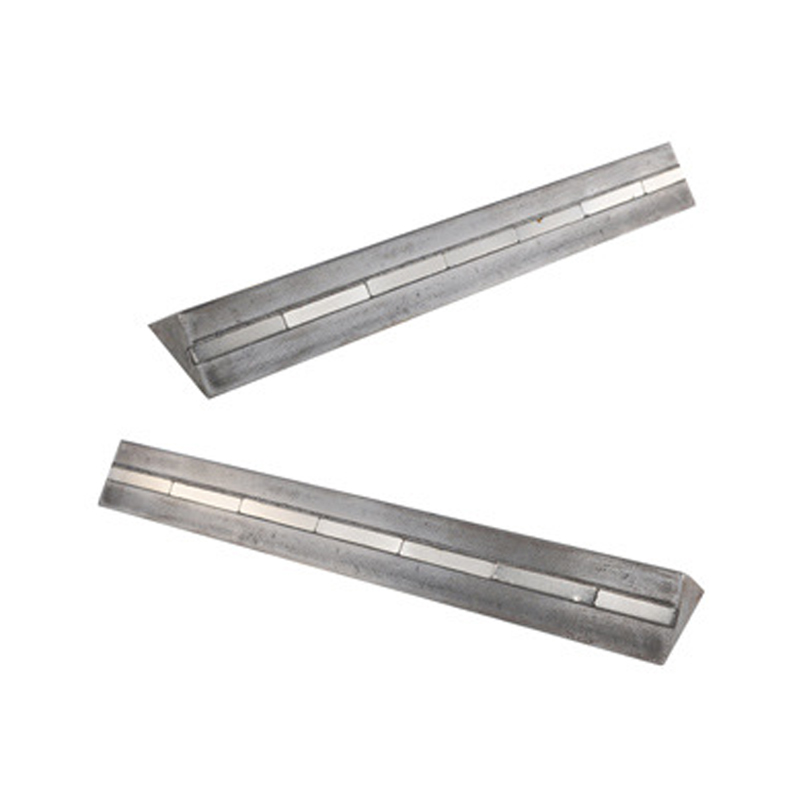 Prefabrikert betongfas Den prefabrikerte betongfasingen er en spesiell magnetisk enhet som brukes til å sikre og posisjonere avfasingen under støping. Magneten er laget av sterkt magnetisk materiale... Se produkt →
| Metode | Mugg type | Strip gjenbruk | Hovedsvakhet |
|---|---|---|---|
| Magnet | Stålpall eller stålbelagt form | Høy, vanligvis dusinvis av helle | Fungerer ikke på tømmer- eller plastformer; magnetkvalitet begrenser herdetemperaturen |
| Stift eller spiker | Kryssfiner og tømmer former | Moderat; kanter brytes ned der festene passerer | Festehull og knuste strimmelender |
| Kontaktlim | Ethvert glatt ansikt | Lav; limlinje bygger seg opp og avslutter løft | Langsom rengjøring, ujevn tykkelse med kraftig lim |
| Stålvinkel boltet eller sveiset | Stålformer | Veldig høy | Maskinering kostnad; bulker skrives ut på hvert panel inntil reparert |
Spikrede strimler forblir standarden for stedstøpt arbeid der en form brukes en håndfull ganger. To detaljer avgjør resultatet: stift ved 150 til 200 mm senter, og hold stripen i flukt med kryssfinerflaten. Hver støt i kryssfinerkanten telegraferer rett inn i avfasningslinjen, og ingen mengde lapp skjuler den etterpå.
En merknad om grep som overrasker folk: fersk betong presser profilen inn i formflaten i stedet for å trekke den bort, så magneten må hovedsakelig slutte å gli og flyte under vibrasjon. En beskjeden holdekraft spredt over flere festepunkter slår vanligvis en tung magnet som sitter på enden av en stripe.
Fersk betongtrykk, vibrasjon og varme: Hva som faktisk beveger en avfasning
Fersk betong oppfører seg som en tung væske til den stivner. Ved en tetthet på ca. 2400 kilo per kubikkmeter produserer et betonghode på 2 m ca. 47 kilopascal sidetrykk ved bunnen av en form, og forskalingsdesignmetoder som de som er beskrevet i ACI 347 (Guide to Formwork for Concrete) tillater reduksjoner kun for langsommere plasseringshastigheter og kjøligere, stivere blandinger. Det trykket virker på formflaten, og avfasningsprofilen sitter på den flaten, slik at stripen presses innover i stedet for å skrelles bort fra betongen.
Kreftene som virkelig fjerner en avfasning er lokale. Pokervibratoren er den største av dem. Hold hodet 100 til 150 mm unna avfasingen, sett inn med 300 til 450 mm avstand, og la aldri vibratorhodet berøre profilen. Direkte kontakt er hvordan strimler forskyves, og det er også hvordan en honeycombed arris vises på neste panel.
Varme betyr to ganger. PVC mykner når formtemperaturen stiger, så en ekstrudering som føles stiv ved 20 grader Celsius blir merkbart mer fleksibel inne i et dampkammer ved 70 grader Celsius; varmestabiliserte forbindelser holder formen bedre og skriver ut en renere linje lenger. For det andre har en standard neodymmagnet en maksimal arbeidstemperatur nær 80 grader Celsius. Å forlate vanlige N-kvaliteter i en dampherdesyklus er en langsom måte å miste holdekraften på, fordi magneten ikke kommer seg helt etter gjentatt eksponering. Der magneter forblir i formen, er høyere koersivitetsgrader som H, SH eller UH, eller ferrittenheter, det tryggere valget.
Termisk bevegelse er lett å undervurdere. Stiv PVC utvider seg med omtrent 0,005 til 0,007 prosent per grad Celsius, så en 6 m stripe kan endre lengden med ca. 15 til 20 mm over en 60 graders svingning hvis den er fri å bevege seg. Å fikse stripen med jevne mellomrom og etterlate ekspansjonsrom i endene er bedre enn å tvinge en lang profil inn i en tett kanal hvor den vil bøye seg og trykke en kurve på hvert panel.
Gjenbruk livs-, rengjørings- og slippmidler
En avfasningslist av PVC er et forbruksmateriale med lang, men begrenset levetid. I praksis melder plantene seg 30 til 60 støper fra en magnetisk PVC-profil brukes på samme kant, og betydelig mer når én stripe er dedikert til en enkelt pall og rengjort etter hver syklus. Slutten på livet er synlig i stedet for gradvis: 45 graders ansiktet rundes over, stripen utvikler en fast kurve, eller jerninnsatsen begynner å skille seg fra PVC-kroppen.
- Tørk av sementpasta mens den fortsatt er myk. Herdet pasta må skrapes, og skraping tar overflaten med seg.
- Sjekk 45 graders ansiktet med en rettekant med noen få ukers mellomrom. Et avrundet ansikt skriver ut en myk, ujevn linje som ingen slippmiddel kan fikse.
- Oppbevar strimler flatt, unna direkte sollys og unna varmeovner. Å henge en stripe fra den ene enden trener en krøll inn i profilen.
- Inspiser baksiden av stripen for grader og betongsmuler. Ett korn herdet pasta under profilen skaper en ujevnhet på hvert panelstøp den dagen.
- Bytt i stedet for å reparere når ansiktet er skadet. En stripe koster langt mindre enn arbeidskraften for å slipe en kant tilbake til spesifikasjonen.
Valg av slippmiddel betyr mer enn de fleste planter forventer. Løsemiddelbaserte produkter med høyt aromatinnhold kan angripe PVC og trekke mykner ut av overflaten, noe som gjør at eldre strimler blir harde, sprø og blanke før sin tid. Vannbaserte eller lavaromatiske midler holder profilen brukbar og er lettere å fjerne fra avfasningsflaten. Uansett hvilket produkt som brukes, påfør en tynn film og tørk av overskuddet, fordi et tungt lag samler seg på bunnen av skråkanten og etterlater en linje med bugholes på hvert støp.
Seks defekter ved avfasningslinjen og hvordan du fikser dem
Nesten hvert avfasningsproblem som sees på en prefabrikert linje kommer fra en av seks årsaker. Hver av dem har en billig løsning og en dyr versjon av den samme løsningen, og den billige gjøres alltid før hellingen.
- Bølget avfasningslinje. Festepunktene er for langt fra hverandre eller stripen var ikke rett før den ble lagt. Stram avstand til 250 mm og sjekk den faste listen med en 2 m rettkant før armering går inn.
- Fugefinner ved stripeskjøter. Ender kuttet med øyet etterlater et gap på 1 mm eller mer, og lim fyller det på hvert støp. Klipp firkantet, støt endene tett, og tape alle ledd bredere enn 0,5 mm.
- Spalled arris etter stripping. Profilen ble løftet langs kanten i stedet for trukket vekk fra betongen, eller magnetene ble ikke løsnet først. Slipp magnetene, og løft deretter stripen ved 45 grader.
- Bughull samlet seg langs avfasningen. Slippmiddel påført for tungt, eller vibratoren løper for nær ansiktet, og driver luft til skråkanten i stedet for å slippe den ut.
- Strip innebygd i panelet. Ingen slippmiddel, en skadet profil eller betong som flyter bak listen. Bekreft at baksiden sitter mot formen før du heller.
- Uoverensstemmelse mellom skyggelinjer mellom paneler. To forskjellige stripestørrelser, eller en slitt profil blandet med en ny på samme kote. Trekk ut slitte strimler fra synlige kanter og oppbevar dem for skjulte ansikter.
Sette avfasningslister på pallen: En repeterbar sekvens
Sekvensen nedenfor er den som holder stand i et anlegg som kjører blandede paneltyper på samme pall. Det tar noen minutter på den første pallen og betaler tilbake for hver syklus etter det.
- Rengjør pallens overflate og kontroller rettheten med en 2 m rettkant. En bøyd pallekant kan ikke korrigeres med ny stripe.
- Klipp strimler rett i lengde, avgrad endene og gjærer utvendige hjørner i 45 grader slik at begge flatene møtes uten mellomrom.
- Tørrtilpass profilen med 45 graders flate mot betongen og den flate ryggen mot pallen.
- Fest med magneter på 300 til 400 mm senter, og legg til en feste innen 150 mm fra hver ende. Stram til 250 mm hvis listen bøyes.
- Sjekk skjøteåpninger, og tape deretter alle skjøter som er bredere enn 0,5 mm.
- Påfør et tynt slippmiddel på stripen og den omkringliggende formflaten, og tørk deretter av overskuddet.
- Plasser forsterkning, løft innsatser og stikkontakter, hold dekselet fra den avfasede kanten.
- Hell inn heiser på 300 til 500 mm og vibrer på 100 til 150 mm fra avfasningen uten å berøre profilen.
- Kur mot plantesyklusen. Hvis det brukes damp, mål den faktiske formtemperaturen ved siden av magnetene i stedet for å stole på kammermåleren.
- Strip i riktig rekkefølge: løsne magnetene, trekk remsen vekk fra betongen i 45 grader, rengjør den og oppbevar den flatt.
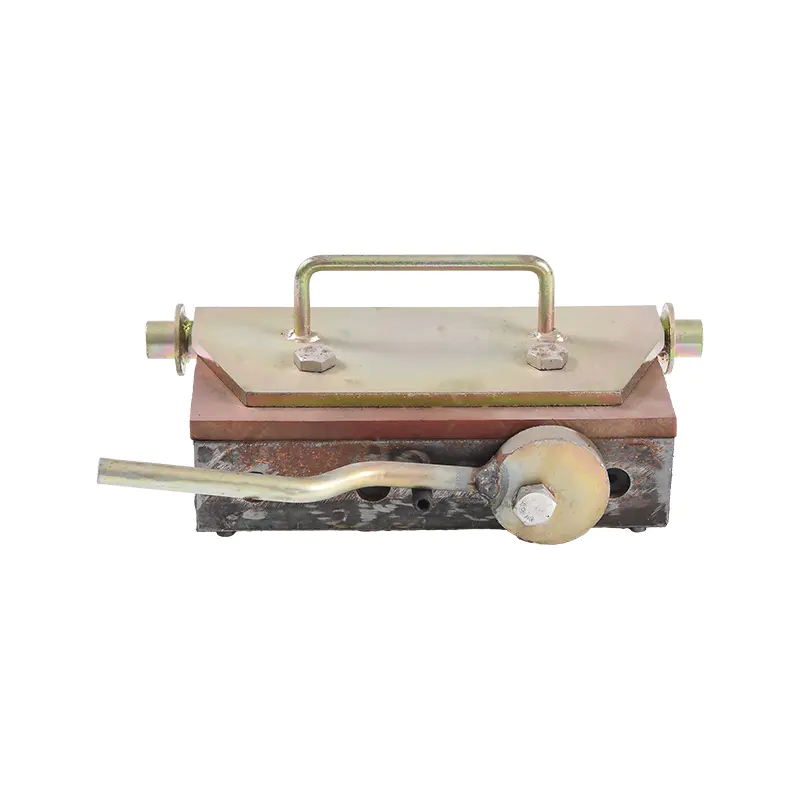
Der en pall skiftes mellom paneltyper flere ganger i skiftet, ligger byttekostnaden like mye i sideformene som i selve avfasningen. Et håndtert magnetisk system gjør det trinnet til en enmannsjobb og beholder det samme referansepunktet for avfasningsskinnen på hver syklus.
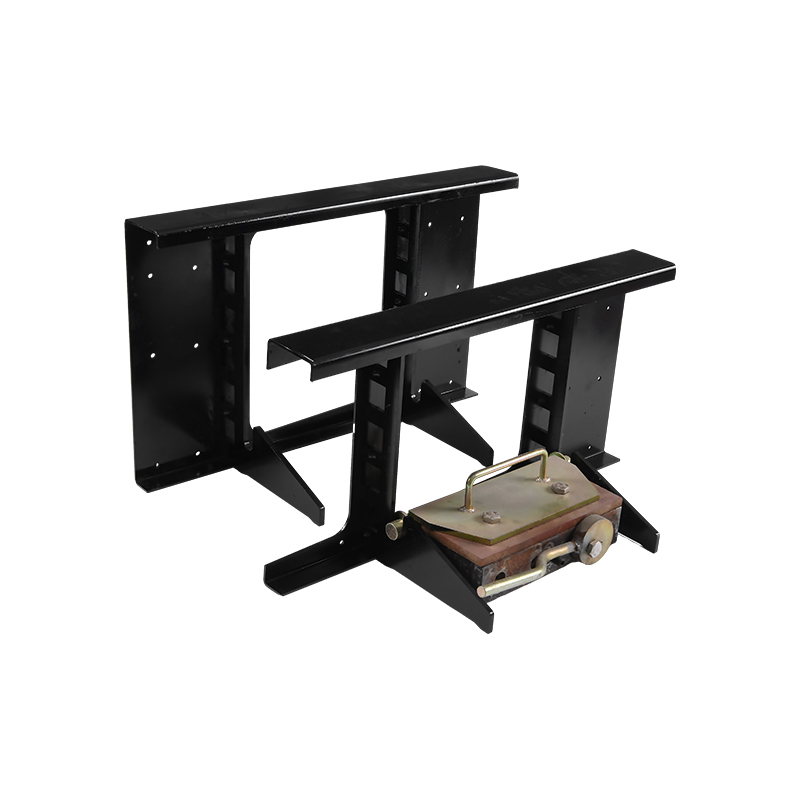 Forskalingsmagnet med håndtak Forskalingsmagneter med håndtak er utstyr som brukes i konstruksjonen for å holde forskaling i området. Den inkluderer en sterk magnet innebygd i et plast- eller metallhus og... Se produkt →
Kostnad, leveringstid og hva du skal legge inn i kjøpsforespørselen
Fasremser er en liten strek i budsjettet og stor innflytelse på omarbeidskolonnen. En 20 mm PVC-profil koster en brøkdel av arbeidet som trengs for å slipe og lappe en enkelt avvist arris, og en magnetisk profil dekker vanligvis ekstrakostnaden første gang den fjerner en stifte-og-fyll-operasjon på en lang kant. Antallet som fanger folk ut er ledetid: ikke-standardiserte vinkler, radiusprofiler og uvanlige lengder kommer normalt fra en dedikert ekstruderingskjøring, så et prosjekt som trenger spesifikke lagerlengder bør øke forespørselen i god tid før den første støpingen.
- Benlengde og vinkel, eller radius, vist på en dimensjonert skisse.
- Total lengde og foretrukket lagerlengde, slik at skjøter lander vekk fra synlige hjørner.
- Formmateriale, enten det er stål, kryssfiner eller plast, og om magneter skal brukes.
- Herdetemperatur hvis det brukes damp, så magnetkvaliteten passer til syklusen.
- Nødvendig utseende: en skarp skyggelinje eller en myk radius.
- Forventede gjenbrukssykluser og antall strimler som trengs per pall.
- Leveringsvindu og hvilke paneler de første stripene skal prøves på.
På en stålpall fungerer en avfasningsskinne sjelden alene. Sideformer, kantskinner og stoppender trenger alle et stabilt klempunkt, og magnetiske bokser i karbonstål gir den referansen uten sveising eller bolting inn i palleflaten, noe som holder formoverflaten flat for neste paneltype.
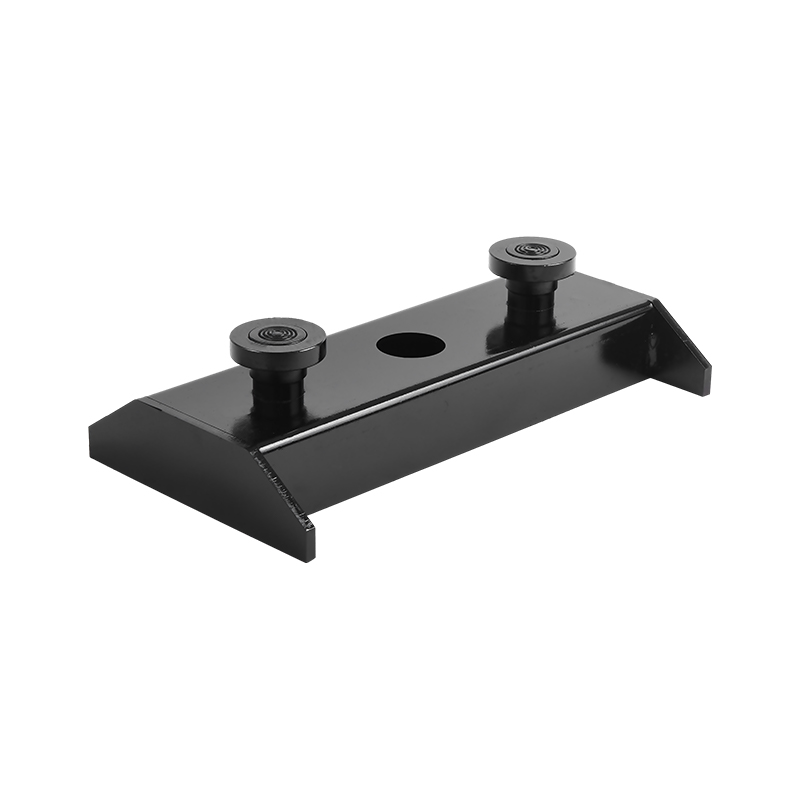 Magnetiske bokser i karbonstål Magnetboksen i karbonstål er laget av karbonmetallisk og er magnetisk. Vanligvis brukt i bransjer som består av produksjon, transport og konstruksjon... Se produkt →
Forhåndsstøpte og stedstøpte kanter: Den samme stripen, forskjellige prioriteringer
I prefabrikert er fasingen konstruert. Listen velges én gang, monteres på en stålpall og gjentas hundrevis av ganger, noe som presser prioriteringen mot repeterbarhet, magnetisk fiksering og lav omstillingstid. I stedstøpt arbeid brukes formen ofte en eller to ganger, så spikret eller stiftede strimler på kryssfiner dominerer og avfasningen er mer sannsynlig å spesifiseres kun på utsatte kanter. Den eneste forskjellen forklarer hvorfor den samme 20 mm profilen fungerer perfekt i et anlegg og produserer en fillete linje på et sted der kryssfinerkanten allerede var skadet.
Prefabrikkerte anlegg har også en tendens til å standardisere, og standardisering fjerner hele klagekategorier. Én avfasningsstørrelse per form, magneter i faste posisjoner og et utpekt oppbevaringsstativ betyr at utskifting midt på skiftet er en to-minutters jobb i stedet for et søk gjennom gården etter en matchende profil.
Arbeid på nettstedet har sine egne regler. Stifteavstand på 150 til 200 mm, strimler satt i flukt med formflaten og en rett kryssfinerkant er de tre elementene som bestemmer den ferdige linjen. Der det er spesifisert en radius på en trapp eller søyle, erstatter en fleksibel gummi- eller bearbeidet radiusprofil den stive trekantede listen, og den må festes oftere fordi det ikke er noen flat rygg som kan sitte mot formen.
Ofte stilte spørsmål om avfasningslister for betong
Hvilken størrelse faslist skal jeg bruke på et 150 mm ferdigstøpt veggpanel?
Bruk 20 mm x 20 mm hvis ikke fugedetaljen sier noe annet. Gå ned til 15 mm når tetningssetet er smalere enn 20 mm eller en lysere skyggelinje ønskes, og behold én størrelse på tvers av alle synlige flater på prosjektet.
Er magneter sterke nok til å holde en avfasningslist under vibrasjon?
Ja, på en stålformflate. Frisk betong presser stripen mot ansiktet, så magneten må bare slutte å gli og flyte. Festing på 300 til 400 mm senter passer de fleste profiler, og 250 mm er sikrere på lange løp og tykke støt.
Hvor mange støpinger kan en avfasningslist av PVC overleve?
Planter rapporterer vanligvis 30 til 60 støt fra en magnetisk PVC-profil, og mer når en stripe er dedikert til en pall og rengjort etter hver syklus. Den praktiske slutten av livet er en avrundet skråflate eller en jerninnsats som skiller fra PVC.
Kan en magnetisk avfasningslist brukes på tømmerforskaling?
Nei. Magneter trenger en form av stål eller stål. På kryssfiner og tømmerformer, stift båndet med 150 til 200 mm senter, eller bruk kontaktlim for en engangsstøping der ingen festemidler er tillatt.
Svekker en avfasningslist betongkanten?
Ikke på noen meningsfull måte. En 20 mm avfasing fjerner omtrent 200 kvadratmillimeter seksjon per meter kant, omtrent 0,1 prosent av et 150 mm tykt panel, og det forbedrer normalt holdbarheten fordi den tynne delen av flisene er borte.
Er 45 grader bedre enn en radius?
Førtifem grader er standarden og gir en jevn skyggelinje. En radius på 20 til 25 mm motstår flising bedre fordi det ikke er noen tynn seksjon i hjørnet, men skjøter mellom radiusprofiler er vanskeligere å holde usynlige, og derfor er radiuskanter vanligvis forbeholdt trapper, søyler og bullnose-elementer.
Hvorfor er det en finne langs faslinjen min?
Nesten alltid et gap ved en stumpeskjøt mellom to strimler. Klipp endene firkantet, støt dem tett og teip alle ledd som er bredere enn 0,5 mm. En finne over ca. 1 mm må slipes på hvert panel, og det er den slipingen der pengene forsvinner.
Hvilken herdetemperatur er for varm for en magnetisk avfasning?
Det avhenger av magnetkarakteren. Standard neodymkvaliteter har en maksimal arbeidstemperatur nær 80 grader Celsius, så en dampsyklus ved 60 til 70 grader Celsius er brukbar, men gir liten margin. Høyere tvangskvaliteter eller ferrittsammenstillinger er tryggere for magneter som forblir i formen, og PVC-profiler myker også merkbart over 70 grader Celsius.
Trenger avfasede strimler slippmiddel?
Ja, en tynn film på skråflaten og formflaten ved siden av den, tørket for å fjerne overskuddet. Et tungt strøk samler seg på bunnen av skråkanten og etterlater en linje med bugholes, mens ingen pels i det hele tatt risikerer at stripen river i stykker eller forblir innebygd i panelet.
En avfasningslist er en rimelig del med uforholdsmessig effekt på utseende og etterarbeid. Velg størrelse opp mot elementtykkelse og fugeutforming, fiks det ofte nok til at det ikke kan bevege seg, hold skjøter tette, og sett alltid profilen med skråkanten mot betongen. Gjør de fire tingene og arris ordner seg selv.
- 20 mm x 20 mm for de fleste paneler, 15 mm for tynne seksjoner, 25 mm for tunge elementer.
- Magneter på 300 til 400 mm sentrerer på stålpaller, stifter på 150 til 200 mm på kryssfiner.
- Fugespalter under 0,5 mm, ellers vil finnen være der på hvert panel.
- Tilpass magnetkvaliteten til herdetemperaturen, ikke til katalogprisen.
Wewin Magnetics produserer magnetisk fikserte avfasningsprofiler, forskalingsmagneter og magnetiske klemmekomponenter for prefabrikerte produksjonslinjer, inkludert tilpassede profiler laget etter tegning med magnetkvaliteten valgt for anleggets herdesyklus. Forespørsler besvares innen 24 timer med et forslag som dekker størrelse, vinkel, jernholdig innsats og levering.