Ethvert byggeprosjekt som er avhengig av prefabrikerte betongelementer står overfor ett grunnleggende innkjøpsspørsmål: hvordan vet du at komponentene som kommer til stedet vil passe sammen, løfte trygt og vare i flere tiår? Svaret ligger i hvordan disse elementene er designet, produsert og håndtert. Prefabrikerte betongelementer er strukturelle eller arkitektoniske komponenter produsert ved å støpe betong i en gjenbrukbar form inne i en fabrikk, herde den under kontrollerte forhold og deretter transportere den til stedet for installasjon. Denne veiledningen forklarer de viktigste elementtypene, den trinnvise produksjonsprosessen, toleransene som kontrollerer kvaliteten, og den magnetiske forskalingsteknologien som har blitt en produktivitetsstandard i moderne prefabrikker.
Hva definerer et betongelement?
Et prefabrikert betongelement er en strukturell eller arkitektonisk komponent produsert ved å helle betong i en gjenbrukbar form inne i et fabrikkmiljø, hvor herdeforholdene kontrolleres for konsistens- og styrkeutvikling. Formen, vanligvis laget av stål, definerer den endelige geometrien til produktet. I motsetning til plasstøpt betong, som formes og herdes i sin endelige posisjon på byggeplassen, produseres prefabrikerte elementer bort fra deres endelige plassering og transporteres dit når de er herdet.
Tre egenskaper skiller prefabrikert betong fra stedstøpt betong:
- Kontrollert herding: temperatur og fuktighet styres i fabrikken, noe som gir høyere tidlig styrke og færre overflatedefekter.
- Standardisert armering: armeringsbøyler og forspenningsstrenger er plassert nøyaktig, noe som forbedrer strukturell pålitelighet og konsistens.
- Repeterbare toleranser: den samme formen produserer identiske komponenter på tvers av store bestillinger, noe som forenkler monteringen på stedet og reduserer shimming og justeringsarbeid.
I følge Precast/Prestressed Concrete Institute (PCI) , fjerner det kontrollerte miljøet for prefabrikkert produksjon mye av den værrelaterte variasjonen som påvirker støpt arbeid. Fabrikkstøping gjør det også mulig å gjenbruke forskaling flere ganger per dag, noe som er kjerneproduktiviteten til prefabrikkerte fremfor tradisjonell betongkonstruksjon. PCI har publisert design- og fabrikasjonsstandarder siden 1950-tallet, og disse er fortsatt referanserammen for de fleste prefabrikerte prosjekter i Nord-Amerika.
Hovedtyper av prefabrikerte betongelementer
Den prefabrikerte produktfamilien er bred, men de fleste byggeprosjekter er avhengige av et kjernesett med standardelementkategorier. Tabellen nedenfor oppsummerer de vanligste typene, deres typiske bruk og produksjonsfunksjonen som betyr mest for hver enkelt.
| Elementtype | Primær applikasjon | Typisk størrelsesområde | Produksjonsfunksjon |
|---|---|---|---|
| Bjelker og dragere | Gulv- og takramming for parkeringsdekk, broer og industribygg | 6 til 30 m spennvidde | Forspente tråder for lange spenn |
| Kolonner | Vertikal laststøtte i innrammede bygninger og stadioner | 3 til 15 m høyde | Stålformer med justerbart tverrsnitt |
| Vegg og fasadeplater | Bærende vegger, skjærvegger og arkitektoniske fasader | Opp til 12 m høyde | Sandwichpaneler integrerer et isolasjonslag |
| Hulplater | Gulv og tak i bolig-, hotell- og kontorbygg | 2 til 18 m spennvidde | Ekstrudert på langlinesenger med sammenhengende hulrom |
| Trapper og reposer | Til- og frakjøring i nærings- og boligbygg | Standard flylengder | Høyt krav til overflatefinish |
| Støttemurer | Jordoppbevaring for motorveier, kjellere og landskapsarbeid | 1 til 8 m høyde | Massebetong eller armerte seksjoner |
| Bruksstrukturer | Kummer, hvelv, rør, septiktanker og stikkrenner | Egendefinerte størrelser | Korrosjonsbestandige blandingsdesign |
Hvordan prefabrikerte betongelementer produseres
Prefabrikkert produksjon følger en fast sekvens i fabrikken. Hvert trinn påvirker den endelige kvaliteten på elementet, så prosessdisiplin er viktigere enn i noen annen støpemetode. Standard produksjonssyklus i et prefabrikkert anlegg ser slik ut:
- Form forberedelse: stålformen rengjøres, sjekkes for forvrengning og belegges med slippmiddel. Magnetisk forskaling er plassert på stålpallen for å skape den ytre omrisset av elementet.
- Plassering av forsterkning: armeringsjern eller forspenningstråder plasseres inne i formen. For forspente elementer strammes tråder til spesifisert kraft før støping starter.
- Innebygde innlegg: løfteankere, koblingsplater, rør og avfasningslister er festet i nøyaktige posisjoner. Dette trinnet avgjør om elementet kan løftes, transporteres og kobles sikkert til senere.
- Betong: betong plasseres med en skip eller pumpe og komprimeres ved hjelp av innvendige eller bordvibratorer. Selvkomprimerende betong brukes ofte til komplekse former med tett armering.
- Herding: dampherding ved 50 til 70 grader Celsius akselererer hydrering og tillater avstøping innen 12 til 24 timer.
- Demolding: magnetbokser slås av, sideformere fjernes, og det ferdige elementet løftes med en kran ved hjelp av de innebygde ankrene.
- Etterbehandling og oppbevaring: overflater er lappet, kanter slipes, og elementer lagres på spesialbygde stativer frem til forsendelse.
Avformingstrinnet er hvor produktiviteten vinnes eller tapes i et prefabrikert anlegg. Tradisjonell forskalingsklemming med bolter eller kiler tar flere minutter per posisjon og krever at det bores hull i stålpallen. Et magnetisk forskalingssystem klemmes direkte på pallen uten å bore eller sveise, og frigjøres umiddelbart med en spakbevegelse. Dette er grunnen til at forskalingsmagneter har blitt et standardverktøy for prefabrikkerte anlegg som trenger å endre elementgeometrier raskt over flere produksjonsserier.
Produksjonstoleranser og kvalitetskontroll
Toleransestyring er forskjellen mellom et prefabrikert anlegg som gir jevn montering på stedet og et som skaper konstant konflikt under montering. Europeisk praksis under EN 13369 felles rammeverk for fabrikkproduserte betongprodukter definerer standard toleranseklasser som er bredt tatt i bruk av prefabrikkerte anlegg. Typiske verdier for normal produksjon er vist nedenfor.
| Parameter | Typisk toleranse | Innvirkning på den ferdige strukturen |
|---|---|---|
| Tverrsnittsmål | /-5 mm | Påvirker strukturell passform, elementvekt og fugebredder |
| Total lengde | /-10 mm | Bestemmer om elementer passer mellom søyler og støtter |
| Plassering av løfteankere | /-20 mm | Feilplasserte ankere forårsaker usikre løftevinkler og omarbeiding |
| Forsterkningsdeksel | 5 mm / -0 mm | Utilstrekkelig tildekking fører til korrosjon og overflaterustflekker |
| Flathet på overflaten | 2 mm over 1 m | Påvirker panelskjøter, veggjustering og synlig overflatekvalitet |
Et pålitelig anlegg registrerer disse målingene for hvert produksjonsparti og holder journalene tilgjengelige for kjøperen. Hvis en leverandør ikke kan gi toleransedata på forespørsel, er det et klart advarselstegn. Det samme gjelder testresultater av betongkuber og ankerposisjonsregistreringer, som direkte påvirker konstruksjonssikkerheten på stedet.
Magnetiske systemer som øker produksjonen av prefabrikerte elementer
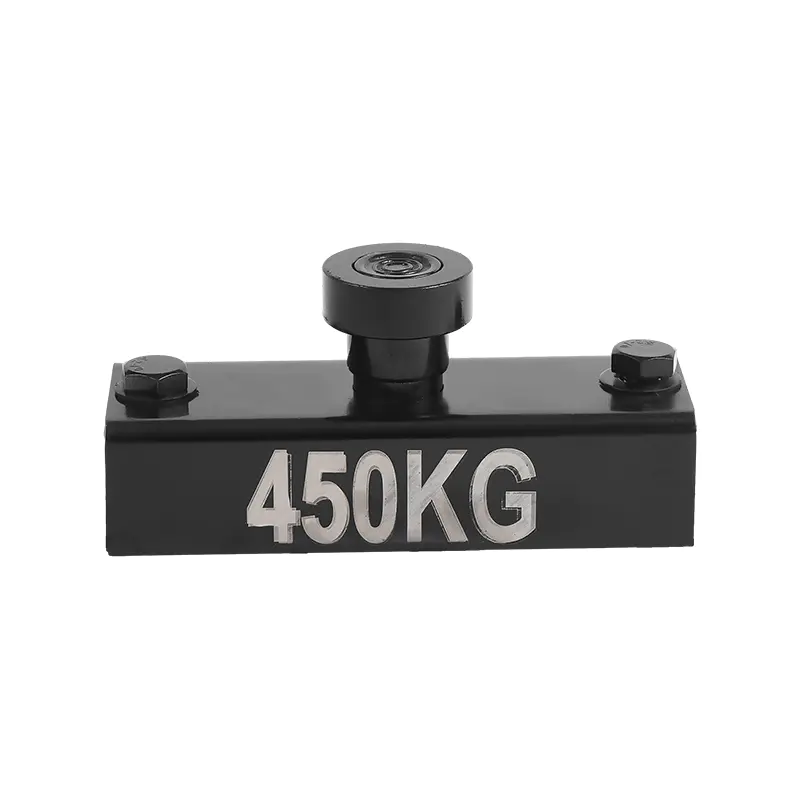
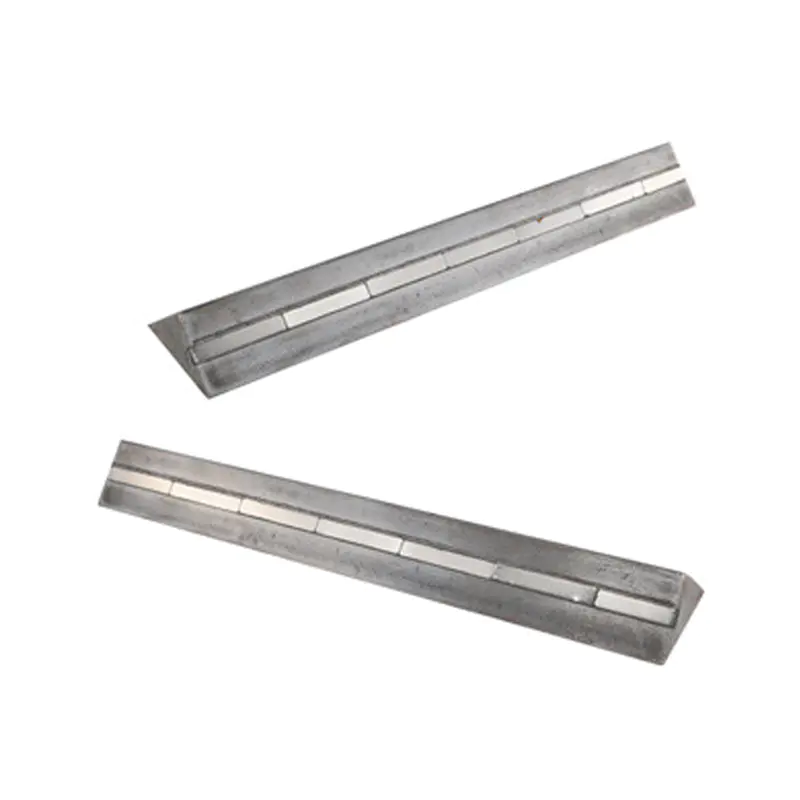
I et prefabrikkert anlegg er hvert minutt som brukes på å fikse eller justere forskaling et minutt som ikke produserer betong. Magnetisk forskalingsteknologi løser dette direkte: en forskalingsmagnet klemmer stålforskaling til en stålpall med hundrevis av kilos holdekraft, og frigjør den med et enkelt håndtak eller spakbevegelse.
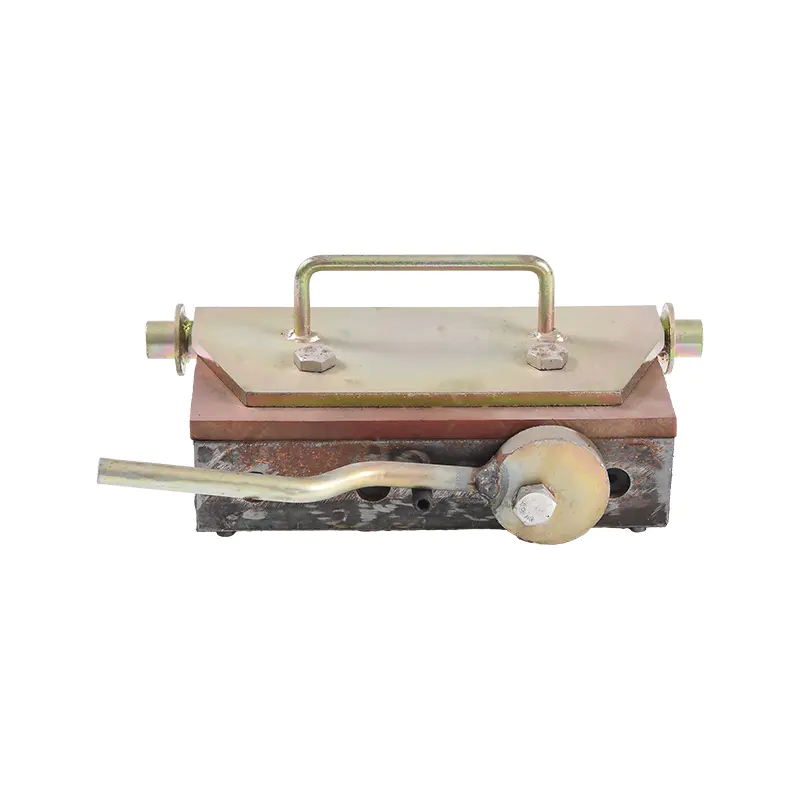
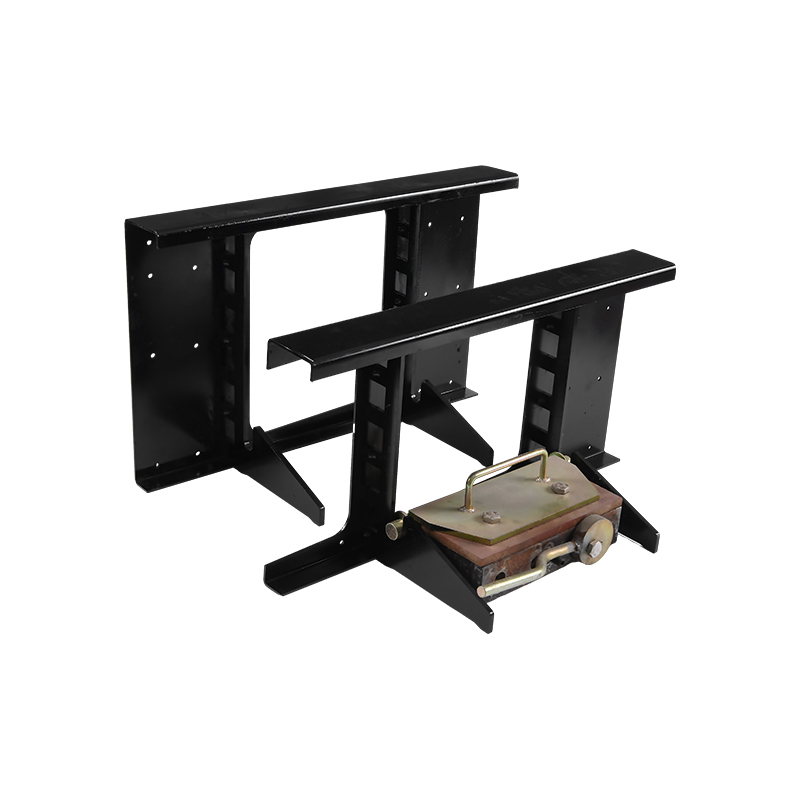 Forskalingsmagnet med håndtak for rask forskalingsjustering En gjenbrukbar magnetklemme med festet håndtak som låser og frigjør stålforskaling med en kvart omdreining, noe som reduserer reposisjoneringstiden betraktelig sammenlignet med boltfaste metoder i prefabrikkerte anlegg. Se produkt →
Forskalingsmagneter med håndtak er mye brukt i prefabrikkerte anlegg fordi en rask kvartsving låser eller frigjør magneten. Sammenlignet med boltefast forskaling reduserer magneter oppstillingstiden med en betydelig margin. For eksempel, reposisjonering av en sideformer på en 12 m lang platepall tar en arbeider omtrent 30 sekunder per magnet, mot 3 til 5 minutter per klemme for samme oppgave. Over et skift med 20 omplasseringstrinn kan dette redusere forskalingsarbeidet med omtrent 2 til 3 timer og frigjøre den samme arbeideren for andre oppgaver.
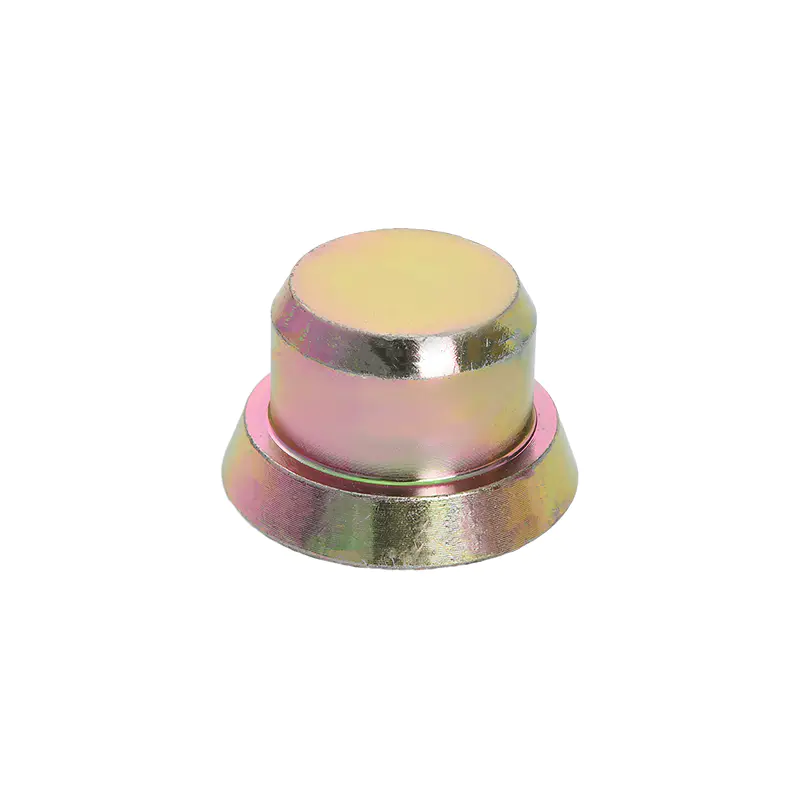
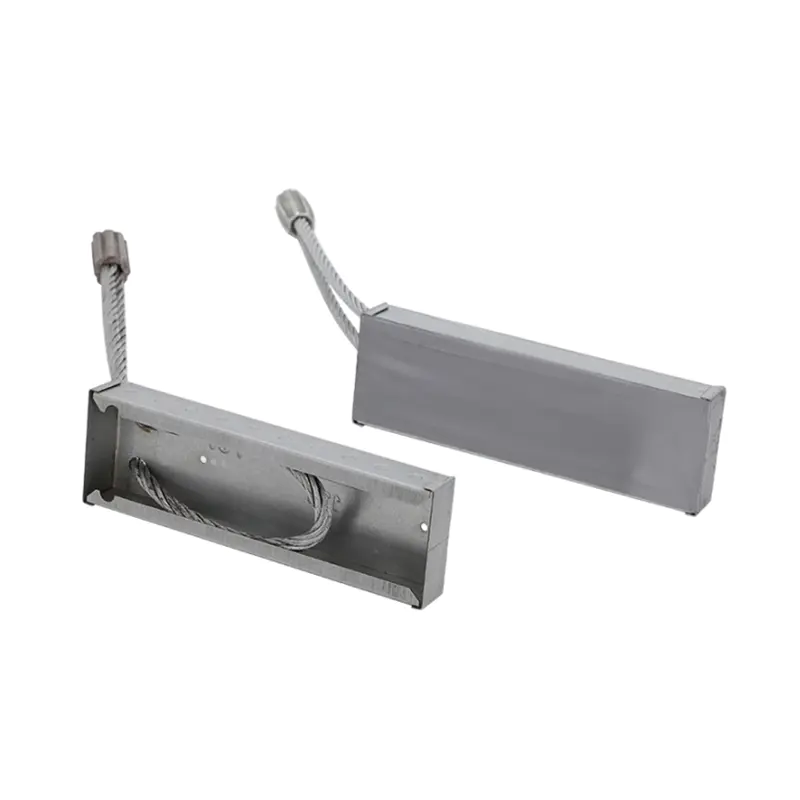
Sett inn magneter hold gjengede muffer, løfteankere og andre innstøpninger i nøyaktig posisjon før betongen støpes. Uten magnetisk holding forskyves innstøpinger under vibrasjon og komprimering, noe som fører til avviste elementer og kostbare stedskorreksjoner. Innsatsmagneten holder innstøpingen i flukt mot pallen eller formflaten, slik at kontakten etter utforming sitter nøyaktig der den tekniske tegningen krever.
 Sett inn magneter for nøyaktig plassering av innstøping Disse magnetene holder gjengede stikkontakter og løfteankere fast mot formflaten under betongstøping, og forhindrer forskyvning og sikrer at innstøpninger holder seg på linje med tekniske tegninger. Se produkt →
De praktiske fordelene med magnetiske systemer i produksjon av prefabrikerte elementer er målbare og konsistente på tvers av anlegg:
- Ingen boring, sveising eller lapping på stålpaller, noe som bevarer pallens overflate og reduserer vedlikeholdskostnadene.
- Gjenbrukbar over tusenvis av tømminger, så verktøykostnaden per element reduseres med hver produksjonssyklus.
- Nøyaktig plassering av innstøping, eliminerer omarbeid forårsaket av forskjøvede sokkel og ankre.
- Rask å lære: en ny arbeider kan legge ut en forskalingsgeometri i løpet av timer i stedet for dager med trening.
For en nærmere titt på hvordan innsatsmagneter holder sin posisjon under vibrasjon og hvorfor det er viktig for prefabrikkert produksjon, se dette tekniske sammendraget: hva en innsatsmagnet er og dens rolle i prefabrikert betongproduksjon .
Sikker løfting og håndtering av ferdigstøpte elementer
Løfting er det høyeste risikostadiet i det prefabrikerte elementets livssyklus. Et ferdigstøpt element som veier alt fra 2 til 30 tonn må løftes fra formen, flyttes til et lagerområde, lastes på en tilhenger og senere settes opp på stedet. Hver og en av disse løftene avhenger av innstøpte løfteankere som er valgt for elementvekten og løftegeometrien.
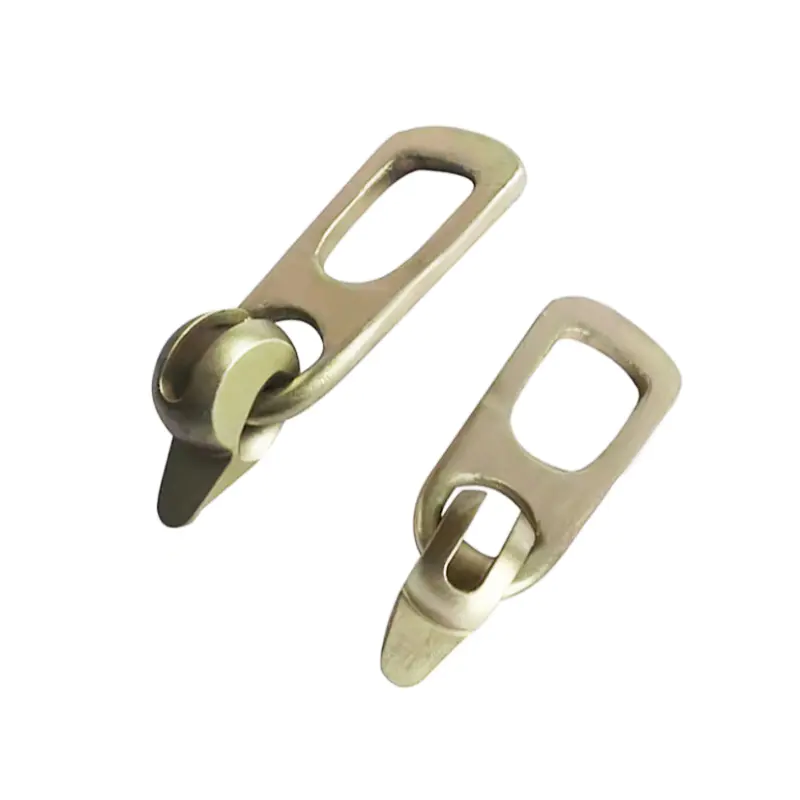
 Monteringsanker for sikker løfting av prefabrikerte elementer Et innstøpt løfteanker med høy lastekapasitet og korrosjonsmotstand, designet for å sikre og løfte prefabrikerte betongelementer, med enkelthulls- og tohullsalternativer for ulike panelvekter. Se produkt →
Monteringsankre legges inn i betongen under støpingen og blir koblingspunktet for løfting av clutcher og kjettinger. De vanligste designene er enkelthulls rette ankere for lette elementer og to-hulls ankre som tillater topunktsløfting av større paneler og bjelker. Ankerkapasiteten må tilpasses den dynamiske lasten under løfting. En mye brukt praksis i prefabrikerte løft er å dimensjonere ankeret slik at dets sikre arbeidsbelastning er minst tre ganger den statiske elementvekten, som dekker tilleggskreftene forårsaket av tilting, trekkvinkler og kranakselerasjon.
To faktorer definerer et trygt løfteoppsett:
- Ankerposisjon: ankre plassert nærmere elementhjørnene reduserer bøyespenninger under løfting. En standardregel for topunktsløft plasserer ankerpunktene på omtrent en femtedel av elementlengden fra hver ende.
- Løftevinkel: vinkelen mellom løftekjeder og elementoverflaten skal holde seg innenfor et område på 30 til 60 grader. Flate løftevinkler under 30 grader multipliserer horisontalkraften på ankeret og øker risikoen for at betong sprekker rundt ankersonen.
Bruk av fabrikktilpassede løfteclutcher som passer til ankerprofilen, og opplæring av arbeidere til å inspisere ankrene for skade før hvert løft, er ikke-omsettelige praksiser i et veldrevet prefabrikkert anlegg. Anker- og clutchslitasje bør logges og utrangerte komponenter skiftes ut umiddelbart.
Hvordan velge en pålitelig prefabrikert elementleverandør
Enten du kjøper ferdige elementer til et boligkompleks eller spesifiserer komponenter til et industrianlegg, bør leverandørevalueringen følge en strukturert sjekkliste i stedet for å sammenligne prisen per kubikkmeter alene. De langsiktige kostnadene for en dårlig leverandør viser seg i forsinkelser på stedet, avviste elementer og omarbeid, ikke i fakturaen.
- Produksjonskapasitet og utstyr: spør om sengelengde, formbeholdning, antall støpelinjer og daglig produksjon. Et anlegg med langlinjebed kan håndtere kontinuerlig plateproduksjon mer effektivt enn et begrenset til korte individuelle former.
- Innstøping og løftesystem: bekrefte at anlegget bruker standard løfteankere og sette inn magneter som passer til tilkoblingssystemet på stedet. Utilpassede innstøpningssystemer forårsaker kostbare forsinkelser under montering.
- Kvalitetsrekord: be om toleransedata fra nyere produksjonspartier, inkludert testresultater for betongkuber og ankerposisjoneringslogger. Et anlegg som ikke kan produsere disse dokumentene på forespørsel er en alvorlig anskaffelsesrisiko.
- Formfleksibilitet: en leverandør som bruker magnetisk forskaling kan raskt endre elementgeometri, noe som forkorter ledetiden for tilpassede dimensjoner og gjør designrevisjoner mindre smertefulle.
- Transport og levering: sjekk avstanden fra anlegg til anlegg, den maksimale elementlengden tilhengerne kan bære, og om leverandøren koordinerer leveringsplaner med det monterende mannskapet for å minimere tomgangstiden for kranen.
For anleggsledere som vurderer om de skal oppgradere sitt nåværende forskalingsoppsett, er produktspekteret til leverandøren av magnetverktøy like mye som prefabrikkerleverandørens kapasitet. En produsent som forstår både den prefabrikerte prosessen og magnetapplikasjonen vil spare deg for feilsøkingstid og redusere produksjonsforstyrrelser. Du kan se hele det magnetiske produktutvalget på produsentens hovedproduktside .
Kostnadsfaktorer som bestemmer den endelige prisen på ferdigstøpte elementer
Prefabrikerte elementprising er ikke et enkelt tall. Den endelige enhetsprisen avhenger av elementets kompleksitet, formavskrivning, batchstørrelse og logistikk. Å forstå disse kostnadsdriverne hjelper kjøpere med å forhandle seg frem til bedre priser og unngå dyre overraskelser. Tabellen nedenfor grupperer de viktigste kostnadsdriverne og forklarer hvordan hver enkelt påvirker det endelige tilbudet.
| Kostnadsdriver | Innvirkning på pris | Kostnadsreduksjonsstrategi |
|---|---|---|
| Mugg kostnad | Høy for tilpasset geometri; lav for standardiserte elementer | Standardiser dimensjoner og gjenbruk former på tvers av prosjekter |
| Batchstørrelse | Større bestillinger fortynner oppsettskostnaden per element | Kombiner mindre bestillinger til gjentatte produksjonskjøringer |
| Innstøpinger og løfteankere | Legger til materialkostnader og plasseringsarbeid | Bruk standard ankerområder og magnetisk plassering for å kutte arbeidskraft |
| Forspenning | Legger til streng- og oppspenningskostnader, men reduserer betongvolumet | Optimaliser trådlayout for å redusere elementets egenvekt |
| Herdeenergi | Dampherding bruker energi proporsjonalt med syklustiden | Bruk effektive isolasjons- og varmegjenvinningssystemer |
| Transportavstand | Tunge elementer koster betydelig mer utover 100 km | Velg et anlegg innenfor økonomisk transportavstand fra stedet |
Ofte stilte spørsmål om betongelementer
Hva er forskjellen mellom prefabrikkert og forspent betong?
Prefabrikert betong betyr at elementet støpes bort fra sin endelige posisjon, vanligvis på en fabrikk. Forspent betong betyr at elementet settes under kompresjon med oppspente ståltråder før bruksbelastning påføres. De to tilnærmingene kombineres ofte: mange prefabrikerte elementer, spesielt bjelker og hulkjerneplater, er også forspent for å øke belastningskapasiteten og redusere sprekker.
Hvor lenge varer et prefabrikert betongelement?
Fabrikkstøpt betong med riktig blandingsdesign og tilstrekkelig armeringsdekke oppnår rutinemessig levetid på 50 til 100 år. Den faktiske holdbarheten bestemmes av vann-til-sement-forholdet, sementtype, dekke til armering og herderegime, ikke av selve forhåndsstøpingen. Prefabrikerte elementer brukt i aggressive miljøer som marine strukturer krever ekstra beskyttelsestiltak og er vanligvis utformet med mer konservative blandingsspesifikasjoner.
Hva er maksimal lengde på et prefabrikert betongelement?
Transportrestriksjoner setter vanligvis den praktiske grensen fremfor produksjonsevnen. En typisk tilhenger kan bære ferdigstøpte elementer opp til 13 til 15 m lange. Med spesielle tillatelser kan lengre elementer inntil 20 m flyttes i enkelte regioner. For brobjelker som overskrider transportgrenser, lages prefabrikerte elementer i segmenter og sammenføyes på stedet ved etterspenning.
Kan prefabrikerte betongelementer kuttes eller modifiseres på stedet?
Det anbefales generelt ikke å kutte et ferdigstøpt element på stedet fordi det kutter forspennende tråder eller armering og fjerner det beskyttende betongdekselet. Hvis en modifikasjon er nødvendig, bør elementet redesignes av en ingeniør, eller leverandøren bør produsere et skreddersydd element med riktig geometri fra formen. Feltskjæring endrer den strukturelle oppførselen til elementet på måter som er vanskelige å validere.
Hvordan er prefabrikerte betongelementer forbundet med hverandre?
De vanligste koblingene er boltede klosser med innstøpte muffer, sveisede plater innstøpt i elementene, og fugede hylseforbindelser for vertikale elementer. Innstøpte gjengede stikkontakter, plassert med innsatsmagneter, er grunnlaget for bolteforbindelsene som brukes i de fleste prefabrikerte betongkonstruksjoner. Koblingsdesignet bør alltid følge ingeniørens spesifikasjon, siden lastveien avhenger av skjøtkonfigurasjonen.
Fungerer forskalingsmagneter med alle stålpaller?
Forskalingsmagneter krever en flat ferromagnetisk ståloverflate for å utvikle sin nominelle holdekraft. En palltykkelse på minst 8 til 10 mm er typisk for magnetiske forskalingsapplikasjoner. Paller med kraftig rust, tykk maling eller overflateforurensning reduserer det magnetiske grepet, så pallens overflatetilstand må opprettholdes. Når pallen er ren og magneten er riktig vurdert, er holdekraften forutsigbar og konsistent.
Prefabrikerte betongelementer vil forbli en kjernedel av moderne konstruksjon fordi de leverer det stedstøpt betong ikke kan: jevn kvalitet, forutsigbare tidsplaner og effektiv bruk av materialer og arbeidskraft. Den praktiske lærdommen fra denne veiledningen er at suksess med prefabrikkert avhenger mindre av selve betongen og mer av detaljene rundt den, inkludert formkonfigurasjon, innstøpingsnøyaktighet, valg av løfteanker og arbeidsflyt for forskaling. Magnetiske systemer adresserer alle disse detaljene direkte, og det er grunnen til at de har gått fra å være et valgfritt tilbehør til et standardkrav i produktive prefabrikker.
Når du sammenligner leverandører, se forbi prisen per kubikkmeter. Be om toleranseoppføringer, inspiser prosedyren for oppsett av formen, og bekreft at løfte- og innstøpingssystemene samsvarer med tilkoblingsstrategien for stedet. Det er der den virkelige kostnaden og kvalitetsforskjellen lever.